
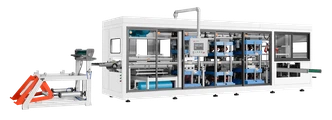
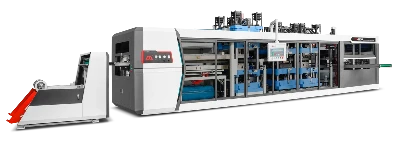

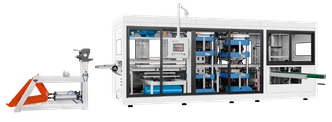
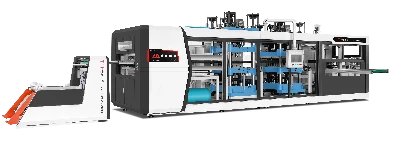
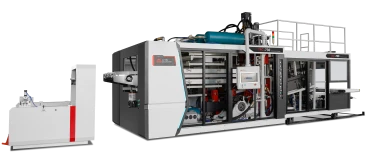
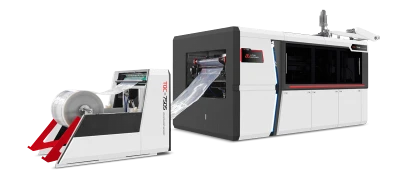
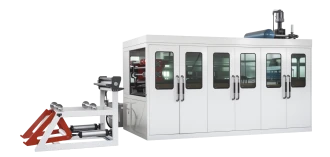
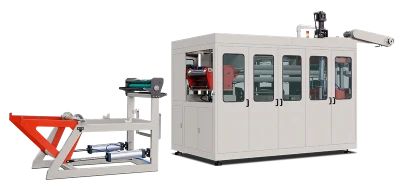
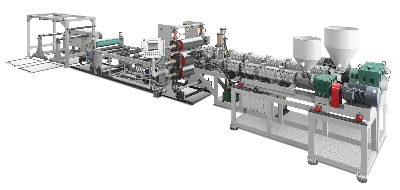
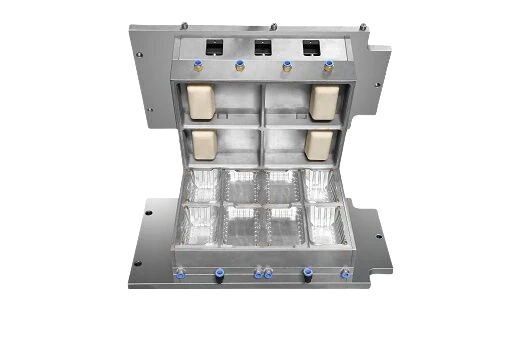
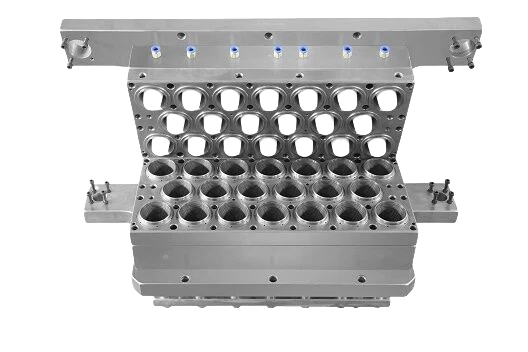
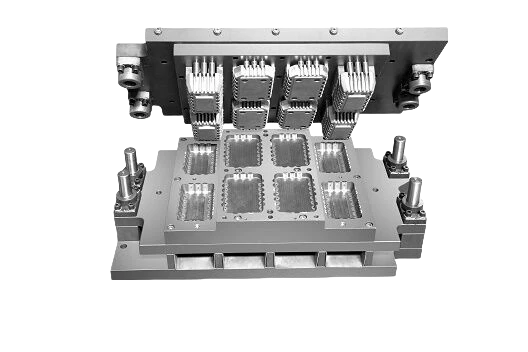
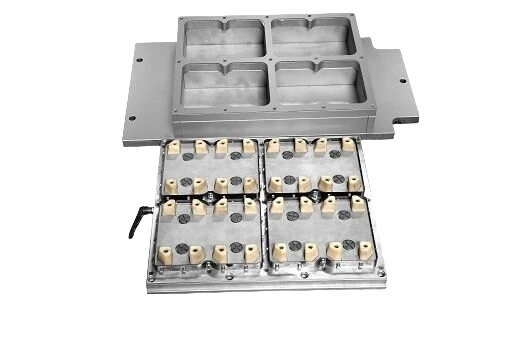
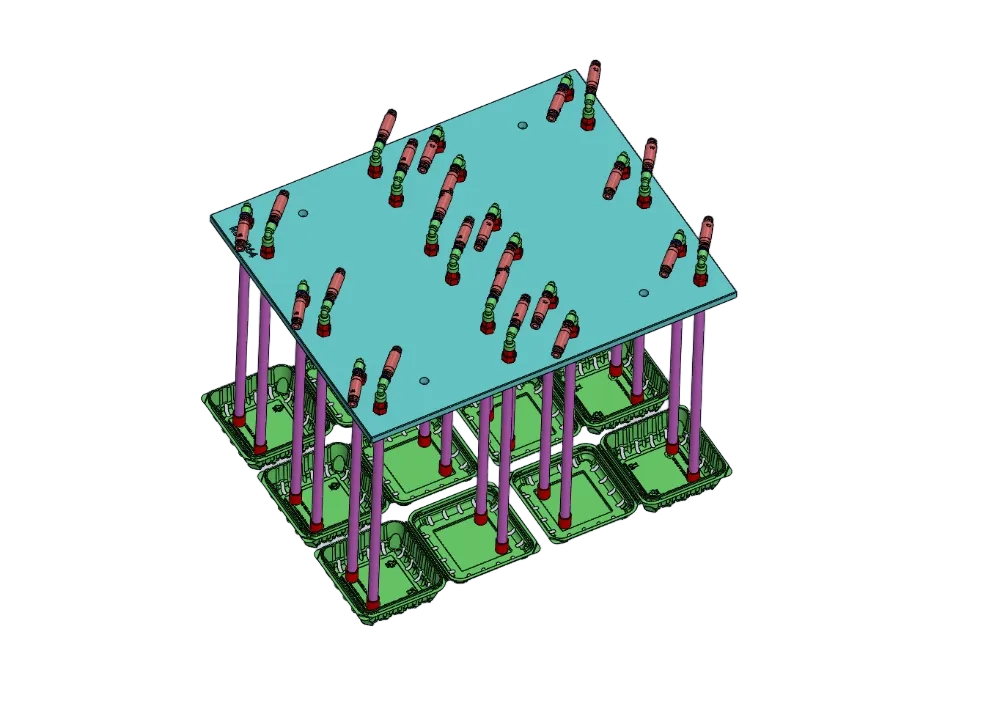

آلة صواني البيض البلاستيكية تُصنع الصواني من PP أو PET أو PVC. تُسخّن الصفيحة حتى تلين، ثم تُدفع إلى قالب مبرد بالماء باستخدام التفريغ والهواء المضغوط. تقص الآلة الصواني وتكدّسها خلال الدورة نفسها. ولا تستخدم اللب أو الماء أو نفق التجفيف. وتُصنع كل صينية خلال ثوانٍ.
لا يكمن الفرق الأساسي بين الآلات في قوة التثبيت، بل في مدى دقتها في ضبط المسافات بين جيوب القالب وارتفاع الصينية. ويجب أن تكون هذه الأبعاد متسقة كي تتمكن آلة فرز البيض الآلية من التعامل مع 30 صينية في الدقيقة من دون انحشار. كما يجب أن تسند الجيوب قشرة البيضة عند نقاط ثابتة لتقليل خطر تكسرها.
آلتان مختلفتان تحملان الاسم نفسه
عند البحث عن آلة لصواني البيض البلاستيكية، كانت عروض كثيرة تخص خطوط تشكيل اللب. يبدو المنتجان متشابهين عند النظر إلى الصينية، لكن طريقة تصنيعهما مختلفة.
يمزج خط تشكيل اللب الألياف المعاد تدويرها بالماء، ثم يشكّلها وهي رطبة على قالب شبكي. بعد ذلك يُصرّف الماء داخل نفق تجفيف يعمل بالغاز أو الديزل أو الخشب. وقد تستغرق العملية من أربع إلى ثماني ساعات. ويتطلب الخط خزانًا للمعلّق ونظامًا لمعالجة المياه ومبنى مرتفعًا وقالبًا يصعب تغييره.
تستخدم آلة التشكيل الحراري لفائف صفائح بلاستيكية ومبرّدًا وهواءً مضغوطًا وألواحًا أفقية.
تؤثر هذه الاختلافات في طريقة تشغيل المصانع وجودة منتجاتها. تُجهّز خطوط اللب عادةً لإنتاج منتج واحد. ولصنع صوانٍ مختلفة، يتعين على المصنع استبدال القالب وضبط المجفف. أما خط التشكيل الحراري فيمكنه إنتاج منتجات مختلفة بتغيير القوالب. وتستطيع الآلة نفسها صنع صينية مسطحة تسع 30 بيضة صباحًا، وعبوة تسع ست بيضات بعد الظهر.
يُعد تشكيل اللب خيارًا جيدًا إذا كان طلبك يتركز على صوانٍ مسطحة قياسية تُباع بالوزن. أما إذا كنت تحتاج إلى عبوة مفصلية أو صينية شفافة لعرض البيض أو غطاء مطبوع أو جيوب مصممة لبيض بأشكال محددة أو تبديل سريع بين المنتجات خلال الورديات، فالتشكيل الحراري خيار أفضل.

تأثير الدورة على الصفيحة
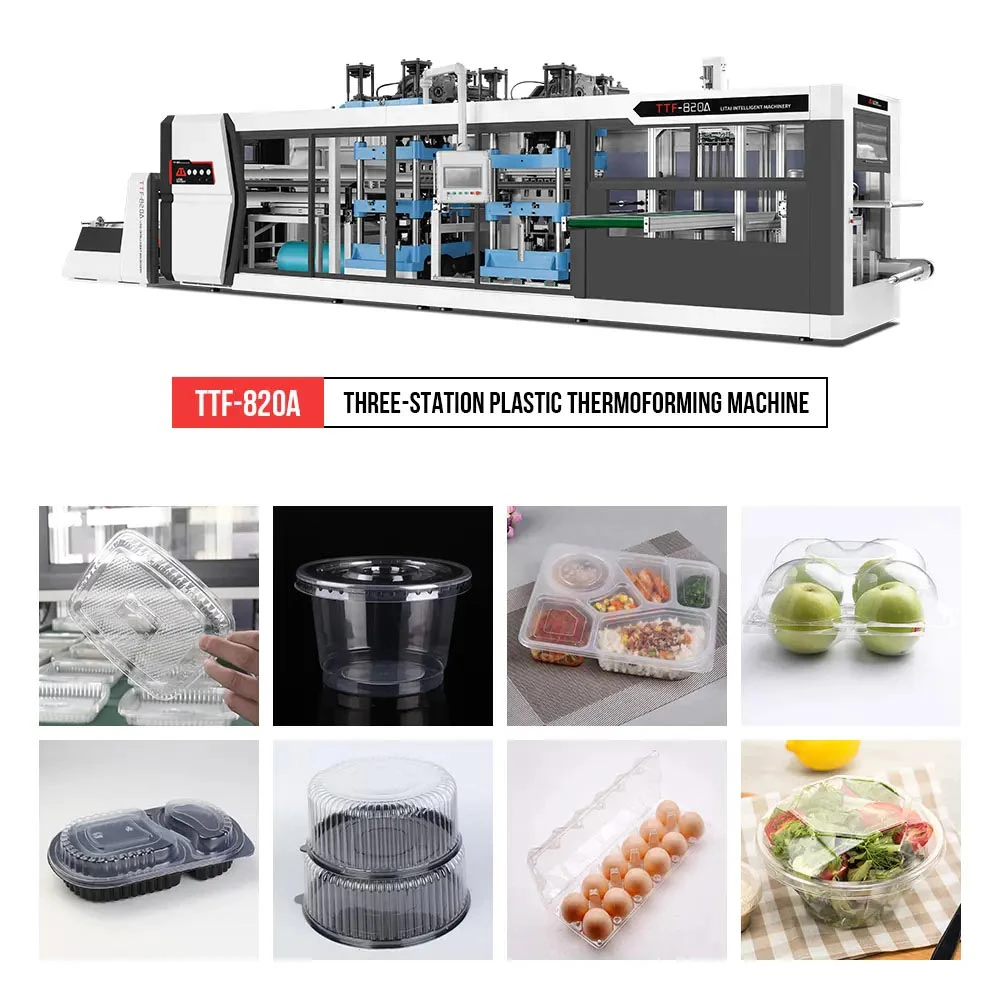
تتضمن هذه العملية عدة خطوات، وتؤثر كل خطوة في الخطوة التي تليها. تُفرد الصفيحة البلاستيكية وتُسخّن مسبقًا لإزالة التموجات، ثم تُنقل تدريجيًا إلى الفرن وتُثبّت. وتوصل السخانات العلوية والسفلية الصفيحة إلى درجة حرارة التشكيل المناسبة. تبلغ درجة حرارة تشكيل البولي بروبيلين نحو 150–165 °م، وHIPS نحو 120–140 °م، وPET غير المتبلور نحو 110–140 °م. عند إغلاق القالب، يسحب التفريغ الصفيحة من الأسفل، ويدفعها الهواء بضغط 3–5 بار من الأعلى. تتخذ الصفيحة شكل القالب. ثم تُضاف لوحة تبريد ذات أخدود إلى قالب الألومنيوم. وتقصّ المكبس الحافة الخارجية مع إبقاء فتحات التهوية والقطعة في مكانهما. بعد ذلك تهبط الصينية المكتملة إلى وحدة التكديس.
عند تصنيع صواني البيض، هناك تفصيلان بالغا الأهمية.
أولًا، ترهّل الصفيحة. صينية البيض عريضة ورقيقة، وقد يترهّل اللوح الساخن قبل وصوله إلى القالب. يتناسب الانحراف عكسيًا مع القوة الرابعة للبحر ومع مربع السُمك. فإذا انخفض سُمك الصفيحة إلى النصف، فقد يزداد الترهل أربعة أضعاف. وإذا تضاعف البحر، فقد يزداد الترهل 16 ضعفًا. ولهذا تقترب صفيحة بسُمك 0.5 مم على آلة بعرض 750 مم من الحد العملي. لذلك تُتحكَّم بمناطق التسخين على نحو مستقل، ويعمل السخان السفلي عادةً بسرعة أبطأ قليلًا من العلوي، فيما تدعم السلسلة أو الأسطوانة الصفيحة أثناء تحريكها. تساعد اختبارات الشد وفقًا لـ ISO 527-3 المشغّلين على معرفة مقدار استطالة المادة قبل تمزق طرف الجيب. ويساعد التحكم في الترهل على ضمان وصول الصفيحة إلى الارتفاع المناسب للقالب.
التفصيل الثاني هو التشذيب أثناء دورة التشكيل. وهذا أهم في صواني البيض منه في الأكواب، لأن الصواني تضم جيوبًا كثيرة موزعة ضمن شبكة ثابتة. وإذا أُزيحت إحدى الصفائح، فلن تتكدس الصينية جيدًا. ويساعد قص الصينية بالأداة نفسها على الحفاظ على دقة المسافات بين الجيوب. كما يلغي الحاجة إلى أداة تثبيت ثانية، ويتجنب التغييرات الناتجة عن التبريد بين خطوتين منفصلتين. وتذكر شركة LITAI Machinery أن هيكلها قادر على الحفاظ على دقة ±0.2 مم. ولا يعتمد ذلك على المشغّل فحسب، بل أيضًا على تصميم الأداة وجودة تصنيعها.
ما ارتفاع الرزمة؟
حُسبت قوة كثير من مواصفات آلات صواني البيض البلاستيكية على نحو خاطئ. لنفترض وجود 12 صينية، تسع كل منها 30 بيضة. إذا كان وزن البيضة 60 غرامًا، فسيبلغ وزن 30 بيضة 1.8 كغ. أضف إلى ذلك نحو 45 غرامًا لوزن الصينية. يحمل الهيكل الصواني الإحدى عشرة التي فوقه، ويزن نحو 20 كغ، أي ما يقارب 200 نيوتن.
يتوزع الحمل على الأعمدة بين الصواني. إذا كان هناك نحو 20 عمودًا، ويحمل كل منها قرابة 10 نيوتن، وكانت الجدران بارتفاع 12 مم وسُمك 0.7 مم ومقطع عرضي يقارب 17 مم، فسيبلغ الإجهاد نحو 0.6 ميغاباسكال. ويبلغ إجهاد خضوع البولي بروبيلين نحو 25–30 ميغاباسكال، لذا تعمل الصينية عند نحو 1/50 من هذه القوة.
يساعد ذلك على تفسير ندرة تعطل الصواني تحت الضغط. فقد تتمكن صينية رخيصة من حمل صوانٍ رخيصة وأخرى باهظة الثمن. لذلك لا تُعد المتانة وحدها معيارًا جيدًا لمقارنة عروض الآلات.
يتعلق الأمر بإتمام التخليص الجمركي. يجب أن يكون كل عمود دعم أعلى من قمة البيضة، بحيث تستند الصواني الموضوعة فوقها إلى الأعمدة من دون ملامسة البيض في الأسفل. إذا خفّض الموردون ارتفاع الصينية بمقدار 3 مم لتوفير البلاستيك، فقد تصبح الفجوة صغيرة جدًا. وقد تبقى الصواني مكدّسة جيدًا، لكن البيض سيتشقق تحت الوزن. وعندها سيبلغ المشترون عن ارتفاع معدل تكسر البيض، لا عن تعطل الصينية.
تكون المتانة أهم أثناء النقل منها في المستودعات. فعادةً لا يمثل التكديس الساكن مشكلة عند 0.6 ميغاباسكال، بينما يأتي الخطر الأكبر من الصدمات المفاجئة. فقد تكون الصواني ثقيلة جدًا، أو تصطدم الشاحنات بالمطبات، أو تثقب شوكة الرافعة الشوكية الغلاف المطاطي.
قد تؤدي هذه الأحداث إلى تلف البيض. يتضمن ASTM D642 اختبار الضغط، ويتضمن ASTM D4169 اختبار التوزيع. وينبغي للمشتري أن يطلب من المورد تقديم نتائج الاختبارات وفقًا لهذه المعايير، وألا يقيّم جودة الصينية اعتمادًا على سُمك الجدار وحده.
هندسة الجيوب هي موضع تكسر البيض
يبلغ سُمك قشرة البيضة نحو 0.3 مم، وتتكون من كربونات الكالسيوم. وتختلف قوتها من بيضة إلى أخرى. عند ضغط البيضة من أحد طرفيها إلى الآخر على امتداد محورها الطويل، تتحمل عادةً قوة مقدارها 25–45 نيوتن قبل أن تتشقق. أما عند الضغط على محورها القصير، فتتحمل نحو ثلث تلك القوة. الطرفان مقوّسان كالقبة، بينما الجزء الأوسط أقرب إلى الشكل الأسطواني، وهو أضعف أجزاء البيضة.
يوجّه هذا الاختلاف تصميم جيوب الصينية. تستقر البيضة على جانبها وتُسنَد عند طرفيها، كما أن قشرتها المنحنية أقوى. توجد فجوة بين البيض والضلع الداعم أسفله، لذا يُفضّل ألا يلامس الضلع الصينية مباشرة. إذا أسند الجيب جانبًا واحدًا من البيضة بدلًا من طرفيها، فسيتركز الحمل على أضعف موضع في القشرة. ولن يحل زيادة سُمك الصينية المشكلة؛ بل ستزيد وزنها من دون أن تقلل تكسر البيض.
المسافة بين المراكز هي العامل الرئيسي الثاني. فهي تؤثر في تصميم الصينية وتكاليف الإنتاج. وتعتمد كمية البلاستيك المستخدمة لكل بيضة على مربع المسافة بين المراكز، وسُمك الصفيحة، وكثافة المادة.
على سبيل المثال: مسافة مراكز 50 مم، وصفيحة بولي بروبيلين بسُمك 0.7 مم وكثافة 0.91 غ/سم³ (ISO 1183-1)، أي نحو 1.59 غ من البلاستيك لكل بيضة. تشغل كل بيضة مساحة 2,500 مم²، ويبلغ حجم المادة 1,750 مم³. لذلك، وبعد تشذيب الحواف الخارجية، يبلغ وزن الصينية المسطحة التي تسع 30 بيضة نحو 45 غرامًا.
يؤدي تقليل المسافة بين المراكز من 50 مم إلى 45 مم إلى توفير نحو 19% من البلاستيك لكل بيضة. لكن الجيوب الأصغر، من دون ضغط، قد لا تستوعب بيضًا يزيد وزنه على 63 غرامًا. وبما أن آلات فرز البيض تصنّف البيض حسب الحجم أصلًا، فمن الأفضل استخدام صينية بمقاس واحد بدلًا من صينية لا تلائم عدة أحجام.
ينبغي أن تكون الفجوة حول أعرض جزء من البيضة 1–2 مم. فإذا كانت صغيرة جدًا، أمسك الجيب بالقشرة بدلًا من إسنادها. وإذا كانت كبيرة جدًا، تحركت البيضة أثناء النقل واصطدمت بحافة ضلع الدعم.
الهواء والماء وحدّ 7.2 °م
يتكون البيض من الماء بنسبة تقارب 75%. ويجب أن تكون صينية البيض قادرة على حمل البيض والسماح بتدفق الهواء حوله. وينشأ عن ذلك اختلاف في متطلبات التصميم بموجب لوائح الاتحاد الأوروبي والولايات المتحدة.
في الاتحاد الأوروبي، تحدد لائحة المفوضية الأوروبية (EC) رقم 589/2008، المستندة إلى اللائحة (EU) رقم 1308/2013، معايير تسويق البيض. ويجب ألا يُغسل بيض الدرجة A، أو أن يُغسل وفق الشروط المحددة. ويجب الحفاظ على الطبقة الواقية الطبيعية على القشرة، المسماة الكيوتيكل. وينبغي أن تساعد الصواني على إبقاء البيض جافًا. وقد تسبب بقايا الماء على القشرة مشكلات، لذا ينبغي تصميم الصواني للحد من التكاثف.
في الولايات المتحدة، تُنظّف قشور البيض وتُطهّر قبل التعبئة. وبموجب 21 CFR 118.4(e)، يجب إبقاؤها عند درجة حرارة لا تتجاوز 7.2 °م (45 °ف). ويجب تصريف الماء من الصواني، لأن البيض المغسول قد يظل رطبًا عند تبريده.
يشكل حد التخزين البالغ 7.2 °م تحديات تصميمية للمستوردين. تبلغ نقطة الندى نحو 17 °م عندما تدخل صينية البيض الباردة إلى قاعة التعبئة التي تبلغ حرارتها 25 °م ورطوبتها النسبية 60%. وتكون حرارة البيض أقل من نقطة الندى بنحو 10 درجات مئوية، لذا قد يتكون الماء خلال دقائق.
إذا لم توجد فتحات تصريف في الجيوب، فسيتجمع الماء حول البيض. وإذا وُضعت الصينية على صندوق كرتوني مطبوع، فقد ينتقل الماء إلى الورق ويتلف الحبر والملصقات. وينبغي أن تحتوي الصواني المستخدمة ضمن سلسلة تبريد بدرجة 7 °م على فتحات في المواضع المناسبة لمنع تجمع الماء. ومن دونها، قد تُلام الصواني على مشكلات العفن التي يسببها الندى.
الفتحات جزء من التصميم وليست مجرد تفاصيل شكلية. ينبغي وضعها في التجويف أسفل البيض، لا تحت نقاط الدعم. فالفتحات في مناطق الدعم تضعف البنية وتترك حوافًا حادة قد تتلف القشرة.
تُعد المساحة المفتوحة الإجمالية التي تتراوح بين 6 و10% نقطة بداية مناسبة. فهي تسمح بمرور الهواء وتصريف الماء من دون إضعاف الدعامة أكثر من اللازم. وينبغي أن تبعد الفتحة 3 مم على الأقل عن الحافة المشذبة. فإذا اقتربت منها كثيرًا، فقد يمزق المكبس الحواف ويترك زاوية حادة في موضع مناولة الصواني.
اختيار الراتنج يعتمد على المفصلة
يجب اختيار المادة البلاستيكية المناسبة قبل التشكيل باستخدام آلة صواني البيض البلاستيكية. والعامل الأساسي هو ما إذا كانت الصينية مفصلية. تُصنع العبوات المفصلية عادةً من البولي بروبيلين (PP). ويتضمن القالب منطقة مفصلية بسُمك 0.25–0.4 مم. يتحمل البولي بروبيلين الطي المتكرر لأن سلاسله البوليمرية تصطف على امتداد هذه المنطقة الرقيقة. أما البوليسترين (PS) وPET فلا يتحملان ذلك جيدًا؛ فقد ينكسران عند أول طيّة أو بعد طيّتين أو ثلاث. ولهذا تُصنع معظم عبوات البيض المفصلية من PP.
تتوفر خيارات أكثر للمواد المستخدمة في صواني البيض المسطحة والمفتوحة. يتميز PET بالشفافية والصلابة الجيدة وقابلية أفضل لإعادة التدوير. لكن يجب تجفيف الصفائح إلى أن تصبح نسبة الرطوبة المتبقية فيها 50–200 جزء في المليون قبل التسخين. أما PVC فهو شفاف ومنخفض التكلفة وصلب، وقد استُخدم على نطاق واسع لسنوات في صواني البيض المسطحة في بعض مناطق آسيا. غير أن PVC أثقل، إذ تبلغ كثافته 1.38 غ/سم³، مقابل 0.91 غ/سم³ للبولي بروبيلين. وللحجم نفسه للجيب، البالغ 1,750 مم³، يحتاج PVC إلى نحو 2.4 غ من المادة، بينما يحتاج البولي بروبيلين إلى نحو 1.59 غ. كما يتطلب PVC مزيدًا من الاهتمام بقواعد ملامسة الأغذية والتعامل معه. أما PS فهو صلب وهش؛ لذا يناسب الأطباق المسطحة التي لا تتطلب الثني، لكنه لا يناسب العبوات المفصلية. ويُشكَّل PLA عند 90–120 °م. واستنادًا إلى خصائص التليّن الواردة في ISO 306، فهو مناسب للعرض في ظروف التجميد، لكنه قد يلين داخل شاحنات التوصيل الحارة.
| الراتنج | المفصلات | مسارات تعرض الأغذية | الأعطال |
|---|---|---|---|
| PP | نعم، مفصلات مرنة | 21 CFR 177.1520؛ (EU) 10/2011 | الزحف في المستودعات الحارة |
| PET | لا حاجة | 21 CFR 177.1630؛ (EU) 10/2011 | رطوبة إذا لم تكن الصفائح جافة |
| PVC | لا حاجة | مسارات الفرز المنزلية وفي الاتحاد الأوروبي | الكثافة والجدل حول نهاية عمر المنتج |
| PS | لا حاجة | 21 CFR 177.1640؛ (EU) 10/2011 | شديدة الحساسية لأي تجعّد |
| PLA | لا حاجة | (EU) 10/2011، بالإضافة إلى ادعاء قابلية التسميد | الحرارة، نحو 55 °م أو أكثر |
تعتمد قواعد ملامسة الأغذية على المادة البلاستيكية، لا على شكل الصينية. ففي أوروبا، تحدد اللائحة (EC) رقم 1935/2004 ولائحة المفوضية (EU) رقم 10/2011 قواعد المواد البلاستيكية الملامسة للأغذية. وفي الولايات المتحدة، تخضع مواد شائعة مثل PP وPET لأجزاء مختلفة من لوائح ملامسة الأغذية. ولا يعني اعتماد صواني البولي بروبيلين تلقائيًا امتثالها للوائح إذا تغيرت المادة.
صممت LITAI Machinery خطوط إنتاج لمعالجة PP وPS وHIPS وPET وPVC والمواد المخلوطة بنشا الذرة. ويجب أن تعمل أنظمة التسخين والتبريد والتفريغ معًا، لذا تُصمّم بوصفها خطًا متكاملًا.
عدد مرات الشراء
مساحة التشكيل هي أول رقم يُساء فهمه غالبًا. المهم ليس حجم لوح التثبيت، بل المساحة التي تشغلها صفيحتك، لأنك تدفع ثمن الصفيحة التي توردها، لا المساحة التي تستخدمها منها.
| التنسيق | تخطيط الجيوب | تجويف على قالب قص 750 × 480 | مساحة الاستخدام | كمية الراتنج لكل بيضة |
|---|---|---|---|---|
| صينية مسطحة لـ30 بيضة | تقريبًا: 50 مم، 6 × 5 | 2 | 42% | 1.6 غ |
| صينية مسطحة لـ20 بيضة | تقريبًا: 50 مم، 5 × 4 | 6 | 83% | 1.6 غ |
| عبوة 12 بيضة | 2 × 6، مع غطاء | 4 | 67% | 3.2 غرام |
| عبوة 6 بيضات | 2 × 3، مع غطاء | 9 | 75% | 3.2 غرام |
| صينية 30 بيضة سمان | تقريبًا: 30 مم، 6 × 5 | 12 | 90% | 0.6 غرام |
شكل القالب مهم. لا تتناسب صينية مسطحة تسع 30 بيضة مع لوح التثبيت بهذا الشكل. إذ تبلغ أبعادها 300 × 250 مم، فلا تستخدم إلا جزءًا من قاعدة بعرض 750 مم. لذلك كان لا بد من إعادة معظم الصفائح إلى آلة الطحن. أما الصينية التي تسع 20 بيضة، فيمكن وضع ثلاث منها على القاعدة، أي استخدام ستة أخماس مساحتها. كما تستهلك العبوة المفصلية بلاستيكًا أكثر لكل بيضة، لأن الغطاء يضيف مساحة من دون أن يحمل بيضة. وتحتاج كل بيضة إلى ضعف كمية الراتنج مقارنة بصينية لها التباعد نفسه بين الجيوب.
عرض اللوح مهم أيضًا، لكن المشترين يميلون إلى نسيان ذلك. تصنع LITAI Machinery قوالب بأحجام تتراوح بين 650 × 300 مم وإطارات مقاسها 750 × 480 مم. ويتراوح عرض خطوط الإنتاج بين 510 و770 مم. ويتيح ذلك للمشتري تشغيل قالب ضيق جدًا على صفيحة رقيقة من دون دفع تكلفة أسطوانة كاملة العرض لا يحتاج إليها القالب.
كانت بقية مواصفات الآلة واضحة. تُصنع صواني البيض عادةً من صفائح بسُمك 0.5–0.9 مم. ويمكن للهيكل التعامل مع صفائح يصل سُمكها إلى 1.8 مم. وإذا قل السُمك عن 0.5 مم، فقد يصبح أعلى الجيب رقيقًا جدًا بحيث لا يجتاز اختبار التلف. ويبلغ عمق الجيب المعتاد 40–50 مم. أما إطارات LITAI Machinery فيبلغ عمقها 125–180 مم، ما يتيح مجالًا لمنتجات أعمق مستقبلًا.
ومن المهم أيضًا ألا يتجاوز زمن النقل 20 دقيقة. يتغير الطلب على صواني البيض باختلاف الموسم، وقد يحتاج المشترون إلى صوانٍ بأحجام مختلفة. ويفيد حساب احتياج التسخين في تقدير استهلاك الطاقة أكثر من الاعتماد على القدرة الاسمية للسخانات المركّبة. تزن صفيحة أبعادها 750 × 480 مم وسُمكها 0.7 مم نحو 230 غرامًا، وترتفع حرارتها من 25 إلى 155 °م، وتبلغ سعتها الحرارية النوعية نحو 1.9 كيلوجول/كغ·كلفن، وتحتاج إلى نحو 57 كيلوجول. وعند 18 دورة في الدقيقة، تحتاج الآلة إلى حرارة صافية تقارب 17 كيلوواط لتعويض فاقد السخان.
ينبغي فحص أمرين في الموقع. أولًا، رصّ 20 صينية وقِس الارتفاع الإجمالي في ثلاث نقاط. يجب ألا يتجاوز اختلاف الارتفاع بضعة مليمترات. وإذا ازداد ارتفاع الرزمة كلما أضفت صينية، فهذا يعني أن النتوءات لا تفصل الصواني عن بعضها.
بعد ذلك، اسحب صينية من منتصف رزمة كاملة، وعدّ عدد الصواني التي خرجت. اختبر صواني مصنوعة من مواد مخزنة في ظروف مضبوطة. يحدد ISO 291 الظروف القياسية لتكييف المواد البلاستيكية واختبارها. وقد تتصرف الصينية التي اختُبرت في غرفة باردة وجافة على نحو مختلف عن تلك المهيأة للنقل.
ينبغي إعادة التحقق من ذلك قبل القبول. تأكد من امتثال الآلة لمعيار ISO 12100. وفي تقييم المخاطر، تحقق من أن أنظمة التعشيق في الفرن والمكبس تفي بمتطلبات السلامة. كما يجب أن يتوافق التصميم الكهربائي للآلة مع معايير IEC والأحكام المنطبقة من اللائحة (EU) 2023/1230.
الأسئلة الشائعة
هل تستطيع آلة واحدة إنتاج الصواني المسطحة والعبوات المفصلية؟
يمكن للهيكل إنتاج النوعين، لكن كل نوع يحتاج إلى قالب خاص به. وتتطلب العبوات المفصلية شفرات وصفائح من البولي بروبيلين داخل القالب. كما تحتاج إلى وحدة تكديس تعدّ العبوات الكرتونية المغلقة بدلًا من الصواني. خطط لاستخدام قالبين على آلة واحدة.
ما السُمك المناسب لصينية البيض؟
يجب أن تكون الصفائح سميكة بما يكفي لتحمّل أطراف الجيوب عملية التشذيب، ورقيقة بما يكفي لتجنب هدر البلاستيك. ابدأ بصفيحة سُمكها 0.7 مم. اقطع الجيب وقِس السُمك عند أرق نقطة فيه. ولا يجوز تقليل سُمك الصينية إلا بعد اجتيازها اختبار الكسر.
كم بيضة تستطيع هذه الآلة إنتاجها في الساعة؟
حُسب الإنتاج اعتمادًا على عدد التجاويف وعدد البيض في كل تجويف ودورات الإنتاج الفعلية، لا على معدل الدوران الاسمي. وبناءً على 18 دورة فعالة و60 دورة للبيض في الدقيقة، يبلغ الناتج نحو 1,080 بيضة في الدقيقة، أو 64,800 بيضة في الساعة. ولا يستطيع إطار مقاسه 750 × 480 مم تحقيق هذا الإنتاج إلا إذا استغل القالب كامل المساحة المتاحة.
والأهم من ذلك
تستخدم آلة صواني البيض البلاستيكية سخانات وقوالب ومبرّدًا ومكابس. لكن تصميم القالب هو الأكثر تأثيرًا في الإنتاج. لذا يجب تحديد المسافات بين الجيوب وشكل المهد وارتفاع الدعم وشكل الفتحات قبل طلب الآلة.
اختر صينية يسهل فصلها وتكديسها، ثم اختر هيكلًا يناسبها. توفر LITAI Machinery تخطيطات للقوالب وخيارات لعمق التشكيل وسُمك الصفائح لإنتاج الأكواب والصواني والعبوات. ويمكنها معالجة PP وPS وPET وPVC وPLA. لمزيد من التفاصيل، تفضل بزيارة litaimachinery.com.
مصدر المعلومات
- ISO 527-3 - خصائص الشد للأغشية والصفائح الرقيقة
- ISO 306 - درجة حرارة تليّن فيكات للمواد البلاستيكية الحرارية
- ISO 1183-1 - كثافة المواد البلاستيكية غير الرغوية، طريقة الغمر
- ISO 291 - الأجواء القياسية لتكييف عينات المواد البلاستيكية
- ISO 12100 -- تقييم المخاطر الميكانيكية والحد منها
- IEC 60204-1 -- المعدات الكهربائية للآلات الصناعية
- اللائحة (EU) رقم 2023/1230 -- سلامة الآلات
- اللائحة (EC) رقم 1935/2004 -- المواد والأدوات الملامسة للأغذية
- لائحة المفوضية الأوروبية (EC) رقم 10/2011 - المواد البلاستيكية الملامسة للأغذية
- 21 CFR 177.1520 و177.1630 و177.1640 - بوليمرات الأوليفين وPET والستايرين الملامسة للأغذية
- لائحة المفوضية الأوروبية (EC) رقم 589/2008 -- معايير تسويق البيض
- 21 CFR 118 -- إنتاج البيض وتخزينه ونقله
- ASTM D642 -- مقاومة الضغط لحاويات الشحن
- ASTM D4169 -- اختبار أداء حاويات الشحن والأنظمة