
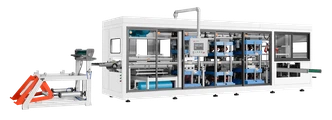
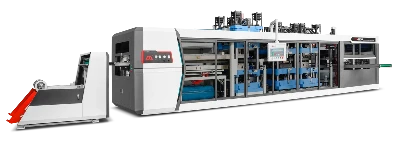

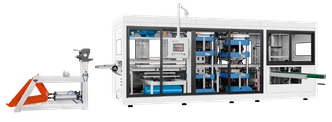
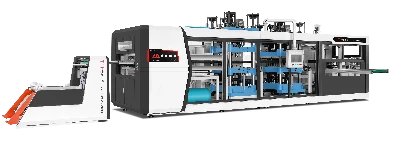
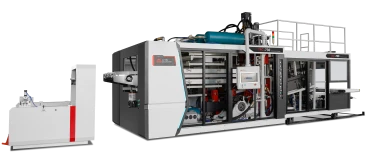
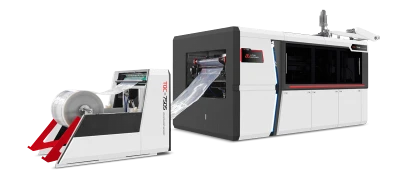
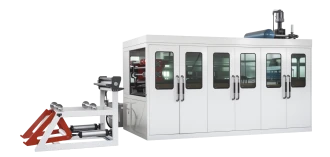
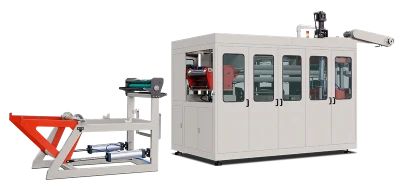
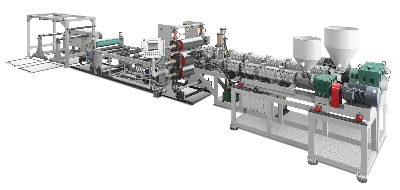
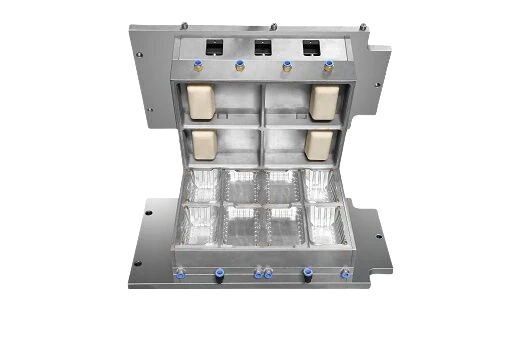
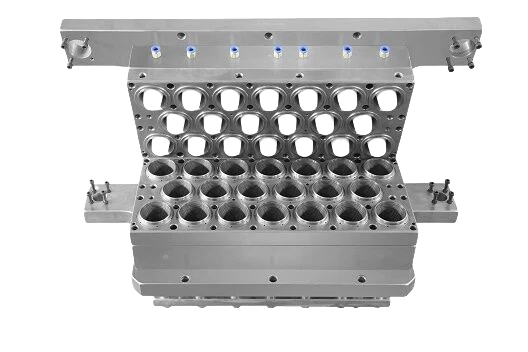
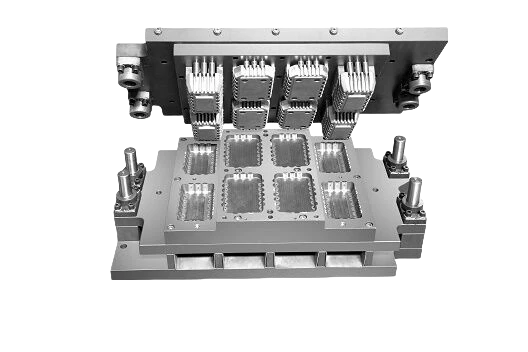

تُسخّن آلة تشكيل الأكواب المصنوعة من البوليستر PET غير المتبلور ضمن نطاق ضيق من درجات الحرارة أعلى من نقطة انتقاله الزجاجي. ثم تُشكّل صفيحة رقيقة على قالب مضبوط الحرارة، ويُقصّ الكوب في دورة التشغيل نفسها. هكذا تعمل معظم خطوط التشكيل الحراري. والفرق الرئيسي بين PET وبين PP وPS هو ضرورة تسخين PET في الوقت المناسب؛ فإذا سُخّن مدة أطول من اللازم، يبدأ بالتبلور. وبعد أن تتبلور الصفيحة أكثر من اللازم، يصبح تشكيلها بصورة سليمة صعبًا أو مستحيلًا. لذلك يجب على الآلة ضبط زمن التسخين ودرجة حرارته، واستخدام قوالب باردة للأكواب الشفافة أو قوالب ساخنة للأكواب المتبلورة، والتعامل مع صفائح جافة تمامًا.
التغييرات عند استخدام راتنج PET
لكل نوع من الراتنجات متطلبات مختلفة عند استخدامه في آلة التشكيل الحراري. يلين البولي بروبيلين (PP) والبوليسترين (PS) ويتشكلان عند التسخين. ويمكن عادةً مواصلة تشغيلهما أثناء التشكيل من دون مشكلات كبيرة، سواء سخّنت الآلة ببطء أو بسرعة، أو ظلت ساخنة أثناء إزالة المشغلين للانسدادات. أما PET غير المتبلور فيختلف عن ذلك؛ إذ يخرج من خط البثق في حالة زجاجية باردة، بكثافة تبلغ نحو 1.335 غ/سم³. وهذه الحالة غير مستقرة على المدى الطويل. ووفقًا للمواصفة ISO 1183-1، تبلغ كثافة PET المتبلور بالكامل نحو 1.455 غ/سم³. وبما أن PET المتبلور أصعب في التشكيل، فيجب تشكيله قبل أن يتبلور بدرجة كبيرة.
تستخدم LITAI Machinery القوالب المائلة والمحركات المؤازرة والهياكل الهيدروليكية الأساسية نفسها المستخدمة مع أنواع البلاستيك الأخرى. ويكمن الاختلاف الرئيسي في إعداد العملية. إذ تتطلب آلة تصنيع أكواب PET التحكم في درجة الحرارة وتجفيف الصفيحة على النحو الصحيح. ولا يعتمد أداؤها على حجم التشكيل فحسب، بل أيضًا على كيفية تحكم الآلة بالحرارة وحفاظها على رطوبة صفيحة PET.
التسخين: نوافذ زمنية محدودة
يتوقف الفرق بين كوب PET الشفاف وكوب PET الأبيض على نطاق ضيق جدًا من درجات الحرارة.
يلين PET غير المتبلور عند 75–80 °م وينصهر عند 250–260 °م. ويمكن أن يبدأ بالتبلور عند نحو 140 °م من دون قوالب، إذ تصبح سلاسل البوليمر قادرة على الحركة وتكوين تراكيب منتظمة. ويمكن قياس هذا السلوك بالمسح الحراري التفاضلي وفقًا للمواصفتين ISO 11357-3 وASTM D3418. ويجب تسخين الصفائح بحذر حتى تصل درجة حرارة سطحها إلى نحو 110–140 °م. أما أكواب البولي بروبيلين فتُشكّل عادةً عند درجات حرارة أعلى للصفائح، تبلغ نحو 150–165 °م.
وهذا يغيّر طريقة عمل السخانات. إذ تتطلب مناطق التسخين إعدادات أقل، كما تتطلب السخانات العلوية والسفلية تحكمًا أدق. ويجب أيضًا أن تكون المسافة بين آخر سخان ومحطة التشكيل قصيرة. فبمجرد وصول PET إلى درجة الحرارة المناسبة، يصبح الوقت المتاح قبل بدء التبلور محدودًا. وقد يؤدي ارتفاع حرارة PP إلى ترهّل يمكن معالجته بتعديل العملية. أما ارتفاع حرارة PET فقد يؤدي إلى التبلور، وهو أمر لا يمكن عكسه أثناء التشكيل المعتاد.
مساران: الأكواب الشفافة والأكواب المتبلورة
تستخدم عملية تصنيع أكواب PET الشفافة صفائح غير متبلورة وقوالب تبريد، تكون حرارتها عادةً 15–25 °م. يبرد الكوب بسرعة، محافظًا على بنيته الزجاجية الشفافة. والنتيجة كوب شفاف يشبه أكواب البوليسترين التي يحل محلها. لكن مقاومته للحرارة محدودة بدرجة الانتقال الزجاجي، لذا فهو مناسب للمشروبات الباردة وذات درجة حرارة الغرفة، لا لإعادة تعبئته بمشروبات ساخنة.
تُصنع أكواب PET المتبلور باستخدام قوالب ساخنة، تكون حرارتها عادةً 140–170 °م. ويبقى الكوب في القالب مدة كافية لتبلور المادة. وهذا يجعل الكوب معتمًا وأبيض اللون وأكثر مقاومة للحرارة. وتقيس المواصفة ISO 306 سلوك الليونة للمساعدة في تقييم أداء PET عند تعرضه للحرارة؛ فالمظهر وحده لا يدل على مقاومة الحرارة.
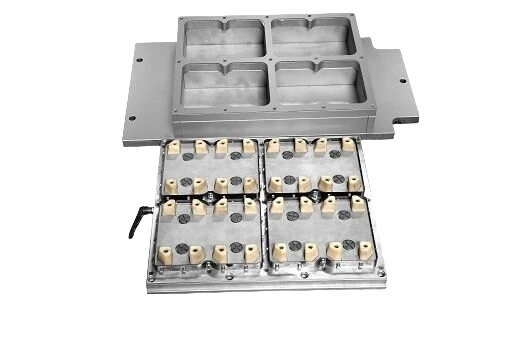
عند طلب آلة تصنيع أكواب PET بالنسبة إلى الأكواب الشفافة، يتطلب النظام مبردًا للقوالب ودورة تشغيل تُقاس بالثواني. أما الأكواب المتبلورة فتتطلب قالبًا يُسخّن بالزيت الساخن ودورة أطول تُقاس عادةً ببضع عشرات من الثواني. ويتطلب الانتقال من عملية إلى أخرى تغيير نظام التسخين وتصميم القالب وأنظمة إخراج الأكواب. وتقدم LITAI Machinery تهيئتين مختلفتين على هيكل التشكيل الأساسي نفسه.
| شفاف، غير متبلور | التبلور | |
|---|---|---|
| درجة حرارة القالب | 15–25 °م، تبريد | 140–170 °م، تسخين |
| المظهر | شفاف كالزجاج | أبيض معتم |
| درجة حرارة التشغيل | التعبئة الباردة وتعبئة المنتجات بدرجة حرارة الغرفة | حشوات التسخين |
| زمن الدورة | ثوانٍ | عشرات الثواني |
التجفيف وطول السلسلة: ما الذي تقدمه الصفائح؟
يمكن للماء أن يحلّل PET عند درجات حرارة الانصهار العالية جدًا. ولهذا يُجفف راتنج PET مدة 4–6 ساعات عند 160–170 °م قبل البثق. وينبغي أن يحافظ المجفف على نقطة ندى تقارب -40 °م، وأن يخفض محتوى الرطوبة إلى نحو 0.005–0.02%، أي 50–200 جزء في المليون. ويجب قياس الرطوبة، لا تقديرها باللمس.
حتى كميات الماء الصغيرة قد تتلف سلاسل البوليمر. فعند مستوى رطوبة يبلغ 100 جزء في المليون، يحتوي كل كيلوغرام من PET على نحو 5.6 مليمول من الماء. وإذا قطعت كل جزيئة ماء رابطة إستر واحدة، فقد يؤدي ذلك، في عملية صهر واحدة، إلى خفض عدد سلاسل البوليمر بنحو عُشر في راتنج الصفائح ذي اللزوجة الجوهرية 0.80 ديسيلتر/غرام ومتوسط الوزن الجزيئي 20,000 غ/مول. وقد تنخفض اللزوجة الجوهرية بنحو 0.05 ديسيلتر/غرام. ويمكن أن يجعل ذلك الكوب هشًا ويتسبب في تشقق حافته.
تُعدّ الخطوط الفضية والفقاعات الصغيرة على جدران الأكواب من العلامات الشائعة للتلف الناتج عن الرطوبة. وغالبًا ما يلاحظ المشترون هذه العلامات أولًا لأنها واضحة وسهلة التصوير. وتعتبر LITAI Machinery تجفيف الراتنج ومعالجة الصفيحة جزءًا من مواصفات خط التشكيل. فإذا تعرضت مادة PET للهواء بين المجفف وفرن التشكيل، امتصت الرطوبة مجددًا. وإذا لم تكن جودة الصفائح الواردة مؤكدة، فينبغي قياس لزوجتها الجوهرية باستخدام قياس اللزوجة الشعرية وفقًا للمواصفة ISO 1628-5 أو ASTM D4603.
تصنيع كوب متشقق وإصلاحه
يجب تسخين صفائح PET إلى درجة حرارة أعلى من درجة الانتقال الزجاجي قبل شدّها. إذا كانت درجة الحرارة منخفضة جدًا، فقد تخضع المادة بدلًا من أن تتمدد بالتساوي، وتصبح منطقة الشد بيضاء. يُسمّى هذا العيب بالتبيّض الإجهادي. ويجب أيضًا ألّا تكون الصفائح ساخنة جدًا، لأن PET يتصلّب عند شده. ويساعد هذا التصلّب بالتشوه على تشكيل أكواب عميقة من دون تمزق قاعها. وهذا يعني أيضًا أن المادة تتصلّب بسرعة أثناء التشكيل. ومع ليونة الصفيحة، ينبغي أن يتحرك القالب الضاغط بسرعة في البداية ثم يتباطأ قرب النهاية. وغالبًا لا يكفي التفريغ وحده لتشكيل كوب شرب مخروطي، لذا يُستخدم ضغط إضافي يتراوح بين 4 و8 بار للمساعدة في تشكيله.
يمكن أن يؤثر التشذيب أيضًا في جودة الكوب. إذ تُقصّ الحواف داخل أدوات التشكيل، ما يساعد على الحفاظ على أبعادها ضمن ±0.2 مم عند ضبط الآلة جيدًا. كما تُعدّ الحافة موضعًا شائعًا للعيوب لأنها رقيقة وعالية التوجيه وأسهل تعرضًا للتبلور عند ملامسة أداة دافئة. وقد يشير خط خافت عند الحافة إلى حدوث تبلور جزئي. ويكون ملمس المنطقة أصلب، ومن المرجح أن تتشقق قبل الجدار الشفاف المجاور لها.
يساعد قص الحواف داخل القوالب أيضًا على تحسين السلامة وإبعاد الأيدي عن الشفرات المكشوفة. وينبغي أن يتوافق التصميم الميكانيكي مع معايير السلامة ذات الصلة، بما فيها ISO 12100 وISO 13849-1. كما ينبغي أن تتوافق الأنظمة الكهربائية مع IEC 60204-1 ولوائح الآلات السارية، ومنها اللائحة (EU) رقم 2023/1230.
| ما تراه | ما الذي تشير إليه |
|---|---|
| جدران أو حواف بيضاء حليبية | ما دون الانتقال في صور |
| خطوط فضية وفقاعات دقيقة | الصفيحة رطبة وليست معيبة. |
| شريط ضبابي ثم تشقق الحواف | تبلور الحواف |
| جدار جانبي كامل وقاعدة رقيقة كالورق | مساعدة القالب الضاغط غير كافية |
معدل الإنتاج: الأدوات نفسها، وأرقام مختلفة
حتى إذا عملت آلة تصنيع أكواب PET وخطوط إنتاج البولي بروبيلين بسرعات متقاربة، فإن معدلات إنتاجهما تختلف. ويعود ذلك إلى اختلاف متطلبات التسخين وظروف التشكيل.
لنأخذ صفائح PET بسمك 0.5 مم وكثافة 1.335 غ/سم³. تزن الصفيحة التي أبعادها 730 × 320 مم نحو 156 غرامًا، ويجري تسخينها من 25 إلى 130 °م، ما يتطلب نحو 28 كيلوجول عند سعة حرارية نوعية تبلغ 1.7 كيلوجول/كغ·كلفن. وعند 15 دورة في الدقيقة، يبلغ الطلب الحراري للتشكيل نحو 7 كيلوواط.
بالنسبة إلى البولي بروبيلين، تُسخّن صفائح بوزن 140 غرامًا من 25 إلى 155 °م، وبسعة حرارية نوعية تبلغ 1.9 كيلوجول/كغ·كلفن، وتحتاج إلى نحو 35 كيلوجول في كل دورة. وعند التشغيل بمعدل 20 دورة في الدقيقة، يقترب الطلب الحراري من 11 كيلوواط. وهذا يعني أن أفران PET تحتاج إلى حرارة أقل للتشكيل.
يكمن الاختلاف الرئيسي في الإنتاج. إذ يمكن لقالب ذي 36 تجويفًا إنتاج 540 كوبًا في الدقيقة، أو نحو 32,400 كوب في الساعة. وعند 20 دورة في الدقيقة، يمكن للقالب نفسه إنتاج 720 كوبًا في الدقيقة، أو نحو 43,200 كوب في الساعة.
تستهلك أنظمة التجفيف الطاقة أيضًا. فعند 160–170 °م، يؤدي تجفيف نحو 140 كغ من صفائح PET في الساعة إلى زيادة الطلب على الحرارة بنحو 10 كيلوواط، قبل احتساب الطاقة اللازمة لتجديد مادة التجفيف. لذلك تضع LITAI Machinery متطلبات عملية لخطوط إنتاج PET تشمل المجففات وآلات التشكيل.
ما الذي لا تستطيع الحيوانات الأليفة فعله؟
من مزايا PET أنه يُجمع ويُعاد تدويره على نطاق واسع. كما يمكن تصميم أكواب PET بما يتوافق مع معايير قابلية إعادة التدوير. لكن أكواب PET غير المتبلور تبدأ بالليونة عند نحو 70–80 °م، ما يجعلها غير مناسبة للتعبئة الساخنة أو المعالجة في أوعية التعقيم أو الغسل التجاري للأطباق. كما أن PET حساس للخدوش والانبعاجات، وقد تتلفه المواد القلوية القوية، ولذلك لا يناسب بعض الاستخدامات التي تتطلب مستويات pH أعلى.
مادة PET غير قابلة للتحلل الحيوي ولا تستوفي متطلبات التحلل الواردة في EN 13432 أو ASTM D6400. واعتبارًا من سبتمبر 2026، يعامل التوجيه 2024/825 الادعاءات البيئية غير المثبتة على أنها ممارسات تجارية غير عادلة.
تنطبق أيضًا قواعد ملامسة الأغذية على أكواب PET. ففي الولايات المتحدة، يتناول البند 21 CFR 177.1630 مادة البولي إيثيلين تيرفثالات. وفي أوروبا، تحدد اللائحة (EC) رقم 1935/2004 ولائحة المفوضية (EU) رقم 10/2011 متطلبات المواد الملامسة للأغذية. ويجب أن يكون PET المعاد تدويره ناتجًا عن عملية إعادة تدوير معتمدة بموجب اللائحة (EU) 2022/1616. وتعتمد هذه اللائحة عمليات إعادة التدوير، لا المواد المعاد تدويرها بحد ذاتها على النحو المعتاد. وفي الوقت الحالي، تسري متطلبات المحتوى المعاد تدويره الواردة في التوجيه (EU) 2019/904 على قوارير المشروبات، لا الأكواب.
الأسئلة الشائعة
هل يمكن تشغيل PET والبولي بروبيلين على خط واحد؟
يصلح هيكل التشكيل لأن LITAI Machinery تصنع آلات لمختلف أنواع البلاستيك. لكن يجب تكييف الأدوات ونظام التسخين مع المواد المختلفة. ويتطلب PET تحكمًا أكبر ودرجات حرارة أقل للأدوات عادةً. كما أن ضيق نطاق التشكيل يستلزم عملية تشكيل ألطف. ويجب تجفيف الصفائح قبل إدخالها إلى الفرن.
لماذا تبدو أكواب PET عكرة أحيانًا؟
تدل المنطقة البيضاء الحليبية الناتجة عن الشد على أن التشكيل حدث تحت درجة الانتقال الزجاجي. وقد يشير الضباب الذي يغطي القطعة بأكملها، بما فيها الحافة غير المشكّلة، إلى بدء تبلور الصفيحة داخل الفرن. أما الفقاعات الصغيرة أو الخطوط الفضية فتشير عادةً إلى وجود رطوبة في الصفيحة. ولكل مشكلة حل مختلف.
ما أكثر أخطاء المواصفات شيوعًا؟
اختَر الكوب بناءً على مظهره، لا على درجة الحرارة التي يجب أن يتحملها. إذ يمكن تصنيع كوب شفاف من PET غير المتبلور وكوب معتم من PET المتبلور على آلة تصنيع أكواب PET نفسها، وقد يبدوان بالمستوى نفسه من الإتقان. لكن مقاومتهما للحرارة قد تختلف بأكثر من 100 درجة. وإذا طلبت كوب PET من دون تحديد ما إذا كان مخصصًا للمحتويات الباردة أم الساخنة، فقد تحصل على نظام تسخين وتشكيل غير مناسب.
الخطوات الأساسية في آلة تصنيع أكواب PET هي نفسها في خطوط التشكيل الحراري الأخرى: فك اللفافة، والتسخين، والتشكيل، والتبريد، والتشذيب، والتكديس. وتتمثل الاختلافات الرئيسية في ضيق نطاق درجة حرارة التشكيل، والحاجة إلى تجفيف الصفيحة حتى تصل رطوبتها إلى مستوى منخفض جدًا، واختيار القوالب الساخنة والمبرّدة للأكواب الشفافة، والقوالب الساخنة للأكواب المقاومة للحرارة. وتتوفر على litaimachinery.com رسومات ومعلومات عن أعماق التشكيل وخيارات القوالب للأكواب والصواني والحاويات المصنوعة من البولي بروبيلين وPS وPET وPLA.
مصدر المعلومات
- ISO 11357-3 وASTM D3418 وISO 306 — الانصهار والتبلور ودرجة ليونة فيكات للمواد البلاستيكية الحرارية
- ISO 1183-1 وISO 1628-5 مع ASTM D4603 — كثافة اللدائن غير الخلوية واللزوجة الجوهرية للبوليستر الحراري
- ISO 12100 وISO 13849-1 وIEC 60204-1 واللائحة (EU) 2023/1230 — تقييم مخاطر الآلات، وسلامة أنظمة التحكم، والمعدات الكهربائية، وإطار الاتحاد الأوروبي للآلات
- اللائحة (EC) 1935/2004، ولائحة المفوضية (EU) 10/2011، والبند 21 CFR 177.1630 — مواد ملامسة الأغذية والبوليمرات
- اللائحة (EU) رقم 2022/1616 — إعادة تدوير المواد البلاستيكية الملامسة للأغذية وعمليات إعادة التدوير المعتمدة
- التوجيه (EU) 2019/904 والتوجيه (EU) 2024/825 — أهداف المواد البلاستيكية أحادية الاستخدام وإثبات صحة الادعاءات البيئية
- EN 13432 وASTM D6400 — قابلية تحلل مواد التغليف