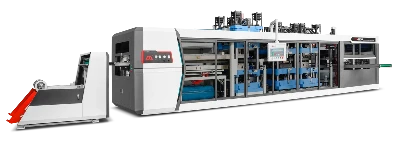

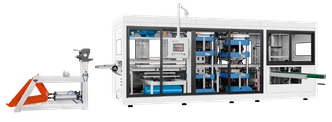
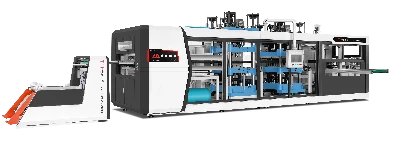
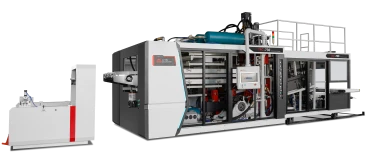
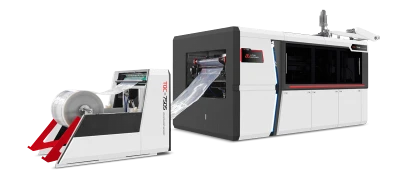
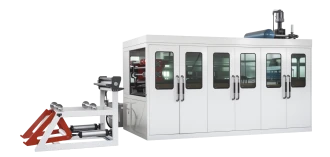
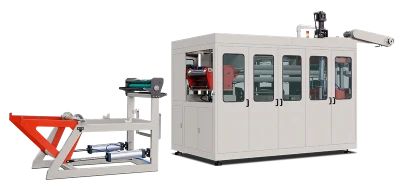
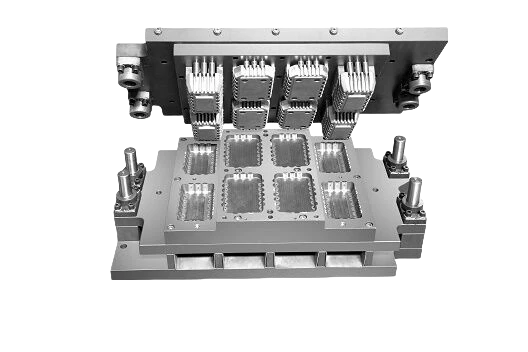
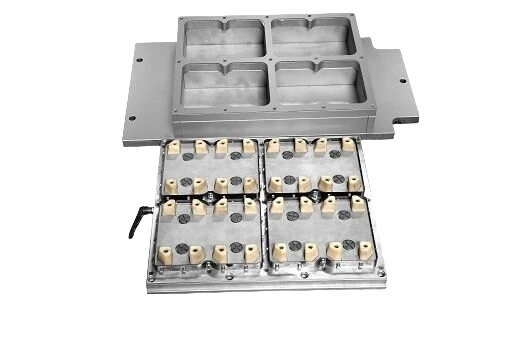
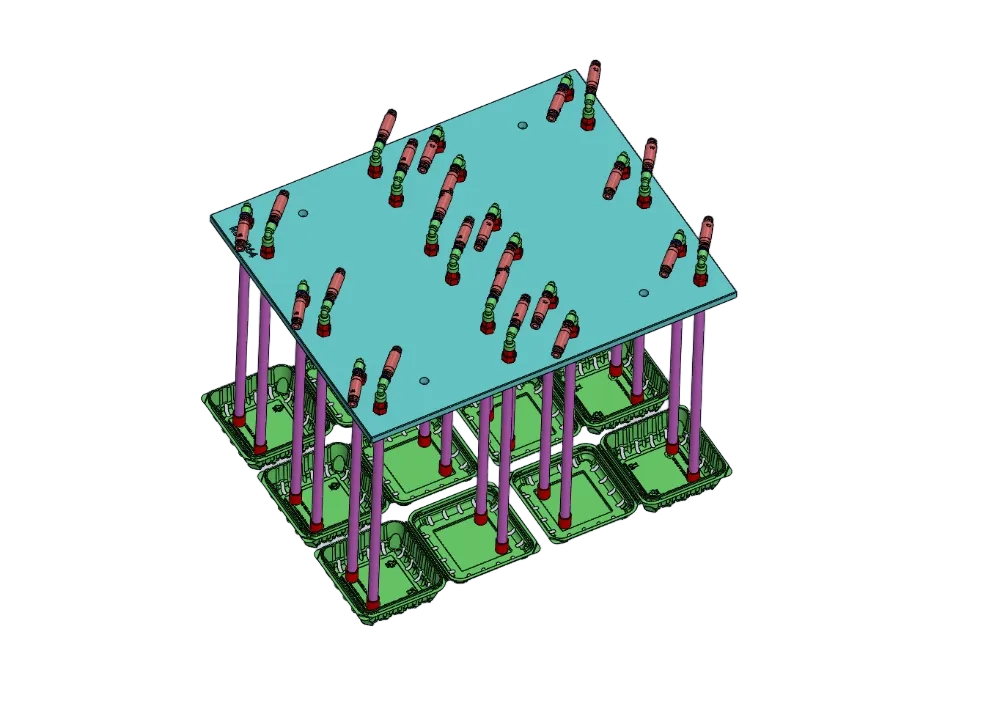

باعتبارها من المعدات الأساسية في صناعة التغليف الحديثة، تؤثر آلة تصنيع الأكواب البلاستيكية تأثيرًا مباشرًا في كفاءة الإنتاج وجودة المنتجات. ويمكن لإدارة الصيانة المنهجية أن تطيل عمر المعدات التشغيلي بدرجة كبيرة، وتخفض معدل الأعطال، وتحسن كفاءة استخدام الطاقة. واستنادًا إلى الممارسات الصناعية ونظريات صيانة المعدات، تستعرض هذه المقالة استراتيجيات الصيانة الأساسية من أربعة جوانب: الهيكل الميكانيكي، والنظام الهيدروليكي، والتحكم الكهربائي، ومعايير العملية، بهدف إطالة العمر التشغيلي للمعدات.
أولًا: الصيانة الدقيقة للهياكل الميكانيكية
1. إدارة تزييت المكونات المتحركة الرئيسية
تُعد وحدة التثبيت ونظام القذف ومجموعة قضبان التوجيه في آلة تصنيع الأكواب البلاستيكية مكونات متحركة تتحمل أحمالًا كبيرة، وتتطلب نظام تزييت متعدد المستويات. وبالنسبة إلى وحدة التثبيت، ينبغي تنظيف قضبان الربط الأربعة يوميًا من بقايا الزيت على سطحها، وإعادة تعبئتها أسبوعيًا بشحم الليثيوم المحتوي على ثاني كبريتيد الموليبدينوم بدرجة 00#، وفحص انحراف التوازي شهريًا باستخدام المحاذاة بالليزر (بسماحية لا تتجاوز 0.05 مم). وقد أثبتت الممارسة أن الالتزام الصارم بهذه الإجراءات يمكن أن يقلل تآكل الصفائح بنسبة 60% ويطيل عمر القالب التشغيلي بمقدار ضعفين إلى ثلاثة أضعاف.
ينبغي أن تعطي صيانة نظام القذف الأولوية لفحص استقامة قضيب القذف. وتُستخدم ساعة قياس لمعاينة الانحراف مرة شهريًا، ويجب استبدال القضيب إذا تجاوز انحناؤه 0.1 مم. ووفقًا لدراسة الحالة، أدى التأخر في استبدال قضيب قذف منحني إلى كسر دبوس قلب القالب، ما تسبب في خسائر اقتصادية مباشرة تجاوزت 15,000 دولار.
2. الاستبدال الوقائي لأنظمة نقل الحركة
تتطلب أنظمة نقل الحركة بالأحزمة قياس الشد كل ثلاثة أشهر باستخدام جهاز قياس شد الأحزمة، مع إبقاء القيم ضمن مواصفات الشركة المصنّعة. ويُظهر التحليل الإحصائي أن 80% من حالات تلف الأحزمة المبكر تعود إلى التآكل الناتج عن الانزلاق بسبب نقص الشد. أما الأحزمة المتزامنة، فينبغي فحص شكل أسنانها مرة شهريًا واستبدالها عندما يتجاوز تآكل الأسنان 15%.
تتطلب صيانة علبة التروس مراقبة حالة الزيت وأخذ عينات لتحليل الجسيمات الحديدية كل 500 ساعة تشغيل. وعندما تتجاوز أعداد الجسيمات حدود معيار ISO 4406 بدرجة النظافة 18/16، يجب استبدال زيت التروس فورًا والتحقق من أسباب التآكل. وبفضل هذا البرنامج، تمكنت شركات تغليف الأغذية من إطالة الفاصل الزمني بين عمليات الصيانة الشاملة لعلب التروس من 18 شهرًا إلى 36 شهرًا.
ثانيًا: الصيانة المتعمقة للأنظمة الهيدروليكية
1. الإدارة الديناميكية لجودة الزيت
يؤثر مستوى نظافة الزيت الهيدروليكي تأثيرًا مباشرًا في موثوقية النظام، ويتطلب ثلاثة مستويات من الترشيح: مرشحًا بقياس 10 ميكرومتر لخطوط رجوع الزيت إلى الخزان، ومرشح ضغط عالٍ بقياس 5 ميكرومتر للمضخات، ومرشحًا دقيقًا بقياس 3 ميكرومتر لصمامات المؤازرة. وقد أكدت الممارسات التجارية أن عمر المكونات الهيدروليكية في النظام أصبح ثلاثة أضعاف عمرها السابق.
ينبغي أن تتراوح درجة حرارة الزيت المثلى بين 40 و50 درجة مئوية. وإذا تجاوزت الحرارة 60 درجة مئوية، فيجب فحص نظام التبريد فورًا. وفي إحدى حالات الإصلاح، أدى تراكم الترسبات على ملفات التبريد إلى استمرار ارتفاع الحرارة، ما تسبب في تعطل المضخة الهيدروليكية بالكامل خلال ثلاثة أشهر. ويُوصى بإجراء اختبارات ضغط كيميائية كل سنتين للتحقق من مساحة التصريف.
2. الاستبدال الدوري لموانع التسرب
ينبغي جدولة استبدال موانع التسرب في الأسطوانات الهيدروليكية وفقًا لضغط التشغيل ودرجة الحرارة. ويجب استبدال موانع التسرب ذات المقطع U في أنظمة الضغط العالي (أكثر من 21 ميغاباسكال) كل 2,000 ساعة، بينما يمكن إطالة الفاصل الزمني إلى 4,000 ساعة في أنظمة الضغط المتوسط والمنخفض. وقد خفّض هذا الإجراء معدل التسرب الداخلي في إحدى الشركات من 15% إلى أقل من 3%.
يجب استبدال الحلقة الدائرية المانعة للتسرب عند وصلة الأنبوب بعد كل عملية فك، مع وضع زيت هيدروليكي للتزييت قبل التركيب. إذ إن إعادة استخدامها قد تزيد احتمال التسرب إلى ثمانية أضعاف مقارنةً بالمكونات الجديدة. ويُوصى باستخدام موانع التسرب المصنوعة من مطاط الفلور، إذ تفوق مقاومتها للحرارة مقاومة مطاط النتريل القياسي بنسبة 40%.
ثالثًا: الصيانة الذكية للأنظمة الكهربائية
1. إدارة دورة حياة المكونات الأساسية
تتطلب الملامسات والمرحلات مراقبة تآكل نقاط التلامس وقياس درجات حرارتها بالأشعة تحت الحمراء شهريًا. ويجب استبدالها فورًا إذا تجاوزت درجة حرارتها 25 درجة مئوية. وتُظهر إحصاءات الشركات أن الاستبدال في الوقت المناسب يمكن أن يمنع 80% من حالات احتراق المحركات.
ينبغي أن تعطي صيانة محرك المؤازرة الأولوية لمراوح التبريد، مع استبدال المحامل كل 5,000 ساعة والوحدات كل 20,000 ساعة. وفي إحدى دراسات الحالة، أدى التأخر في استبدال محمل المروحة إلى ارتفاع حرارة وحدة IGBT وتلفها، وبلغت تكاليف الإصلاح ما يصل إلى 30% من قيمة المعدات.
2. الفحص الدوري لنظام التأريض
عند قياس مقاومة التأريض كل ثلاثة أشهر باستخدام جهاز قياس مقاومة التأريض، يجب التأكد من أن القيمة أقل من 4 أوم. وتُظهر الممارسات في الشركات أن التأريض السليم يمكن أن يخفض معدل الأعطال الكهربائية بنسبة 50% ويقلل التداخل الكهرومغناطيسي في نظام التحكم. كما أن مقاومة قضبان التأريض النحاسية للتآكل أفضل من نظيرتها الفولاذية.
رابعًا: الإدارة المُحسّنة لمعايير العملية
1. التحكم الدقيق في درجة الحرارة
تتطلب مناطق التسخين استراتيجية تحكم مجزأة لضبط درجات الحرارة المتدرجة وفقًا لأقسام الأسطوانة. وتمكنت إحدى الشركات، من خلال مراقبة درجات الحرارة بالأشعة تحت الحمراء، من تقليل تقلبات الحرارة من ±10 درجات مئوية إلى ±3 درجات مئوية، ما رفع تجانس المصهور بنسبة 40%. ويُوصى بمعايرة المزدوجات الحرارية كل ستة أشهر، واستبدالها فورًا إذا تجاوز انحرافها ±2 درجة مئوية.
2. الضبط الديناميكي لنظام الضغط
يجب حساب قوة التثبيت بصورة ديناميكية وفقًا لحجم القالب، لأن القوة المفرطة قد تؤدي إلى تشوه اللوح. وكشفت دراسة حالة أن الاستخدام المطول لقوة تثبيت مفرطة قد يتسبب في انحناء دائم للوح، مع تجاوز تكلفة الإصلاح 30,000 دولار. ويُوصى بمراقبة القوة باستخدام مستشعرات الضغط للحفاظ عليها ضمن 110% من القيمة النظرية.
ينبغي ضبط ضغط الحقن وفق مبدأ «بطيء-سريع-بطيء» لتحقيق تحكم دقيق في منحنى الضغط باستخدام صمام المؤازرة. وتمكنت إحدى الشركات، من خلال تحسين منحنى الضغط، من خفض نسبة الزوائد البلاستيكية من 8% إلى 1.5% وتقليل استهلاك الطاقة.
ممارسات مبتكرة في أنظمة الصيانة.
1. إنشاء منصة رقمية للصيانة
ينبغي تطبيق أنظمة لإدارة حالة المعدات تجمع بين تحليل الاهتزازات ومراقبة الزيت وبيانات متابعة درجات الحرارة. وقد حققت إحدى الشركات دقة بنسبة 85% في التنبؤ بالأعطال، وخفضت التوقف غير المخطط له بنسبة 60% باستخدام هذا النظام. كما يُوصى باستخدام محطات صيانة متنقلة للجدولة الفورية وإدارة أوامر العمل ضمن دورة متابعة مغلقة.
2. تطوير مهارات موظفي الصيانة
ينبغي إنشاء نظام تدريب من ثلاثة مستويات يجمع بين الدراسة النظرية والتطبيق العملي والشهادات، لتنمية مهارات الصيانة المتكاملة للأنظمة الكهروميكانيكية والهيدروليكية. وتُظهر إحصاءات الشركات أن الفنيين الذين يتلقون تدريبًا منهجيًا يمكنهم تقليل الوقت اللازم لتشخيص الأعطال بنسبة 40% وتحسين دقة استبدال قطع الغيار بنسبة 35%. كما يُوصى بتنظيم تدريبات صيانة مشتركة بين الأقسام كل ثلاثة أشهر لتعزيز القدرة على الاستجابة للطوارئ.
الخلاصة:
إن إطالة العمر التشغيلي لآلات تصنيع الأكواب البلاستيكية مهمة هندسية متكاملة تتطلب تنسيقًا بين تصميم المعدات وبروتوكولات الصيانة وكفاءة العاملين وغيرها. وتتيح استراتيجية الصيانة المفصلة في هذه المقالة للشركات زيادة متوسط العمر التشغيلي لمعداتها من 8 إلى 12 عامًا، مع خفض تكاليف الصيانة لكل وحدة منتج بنسبة 35%. وفي سياق الثورة الصناعية الرابعة، سيشكل الجمع بين إنترنت الأشياء والصيانة التنبؤية مجالًا جديدًا لإدارة المعدات، ويوفر أساسًا متينًا لاستدامة صناعة التغليف البلاستيكي.