
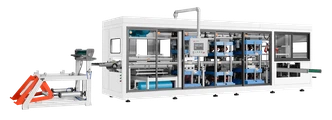
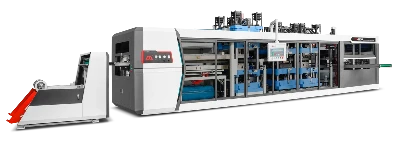

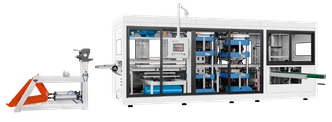
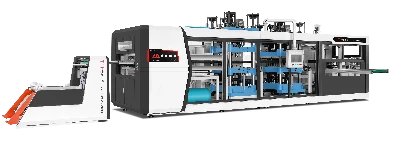
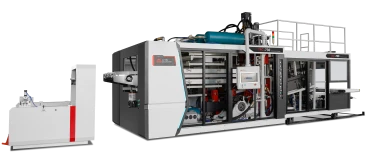
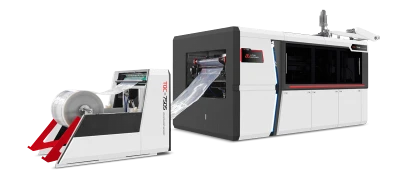
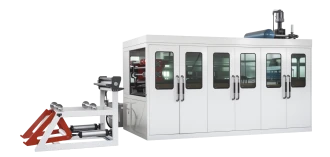
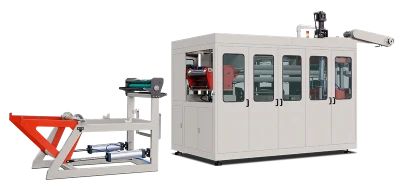
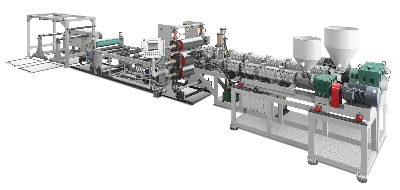
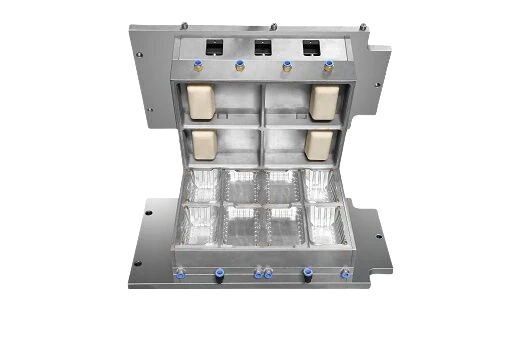
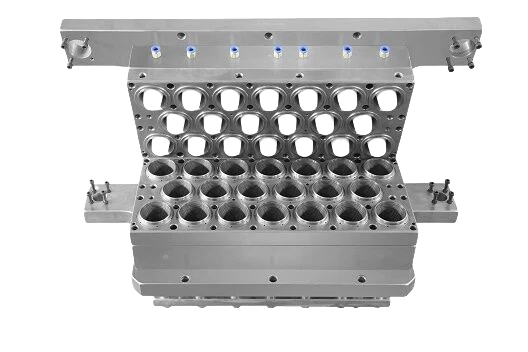
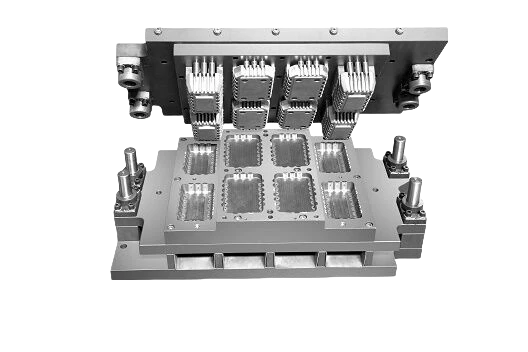
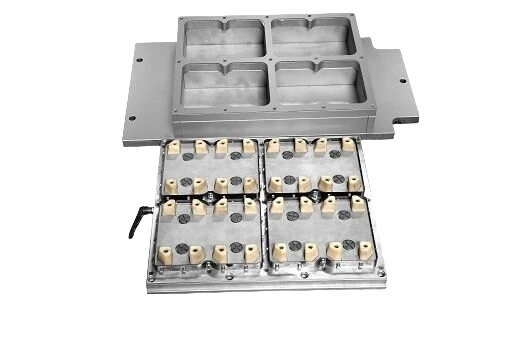
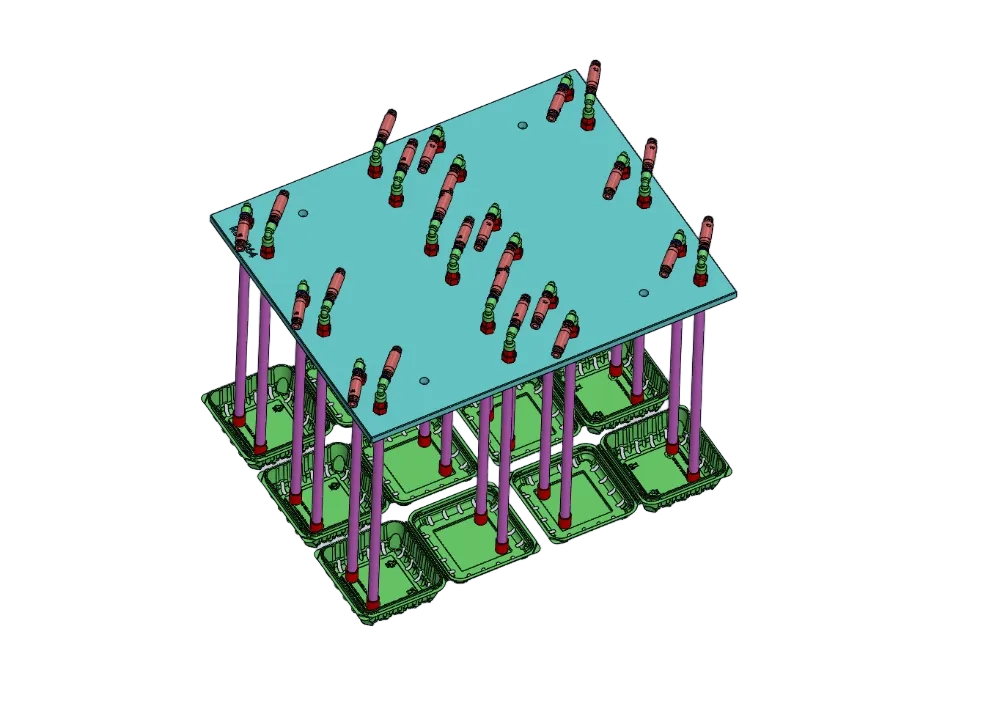

أفاد العميل محمد بأن خط تعبئة صواني PP لديه كان يعمل بمعدل يتراوح بين 20 و25 دورة في الدقيقة فقط، وهو أقل من متطلبات الإنتاج. أوصى فريقنا بالتحول إلى طريقة التكديس لأعلى. وبعد تطبيقها، استقر أداء الخط عند 28 دورة في الدقيقة، مما عزز الكفاءة بشكل ملحوظ ولبّى احتياجات العميل من الطاقة الإنتاجية. وقد نجح هذا التحسين في معالجة اختناق الإنتاج.
