
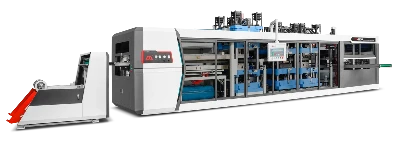

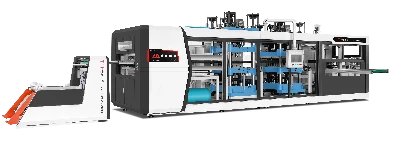
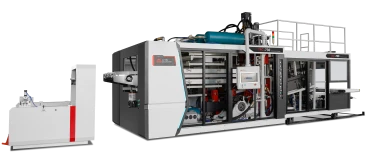
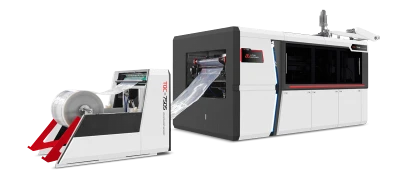
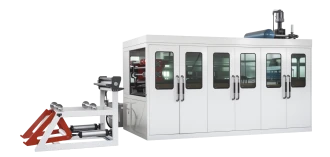
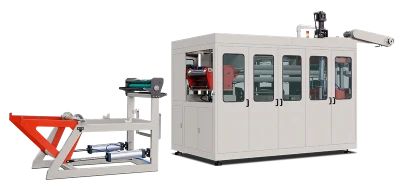
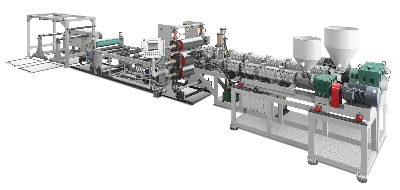
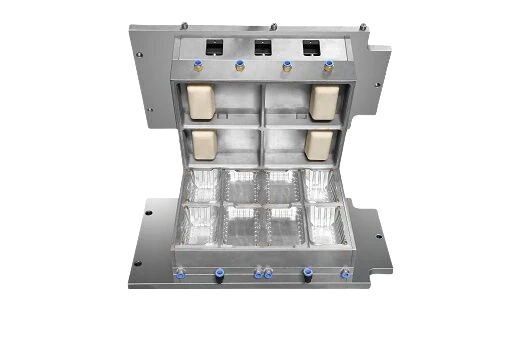
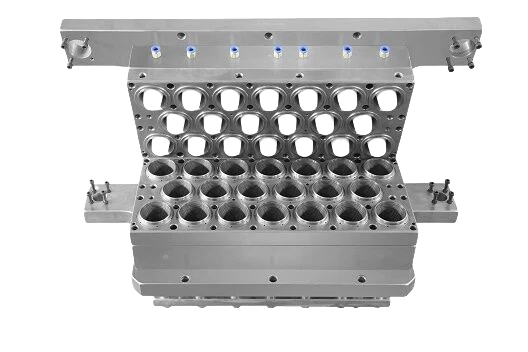
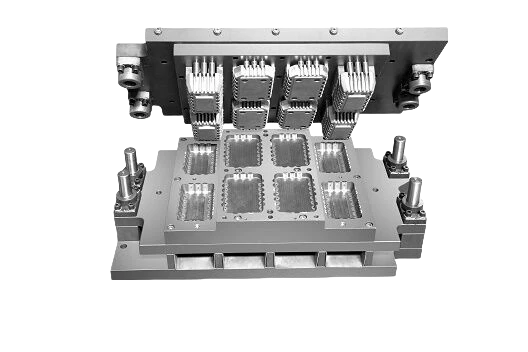
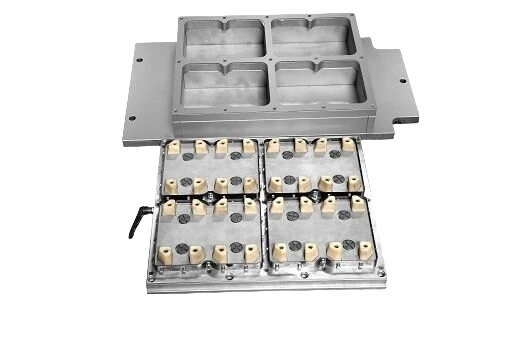
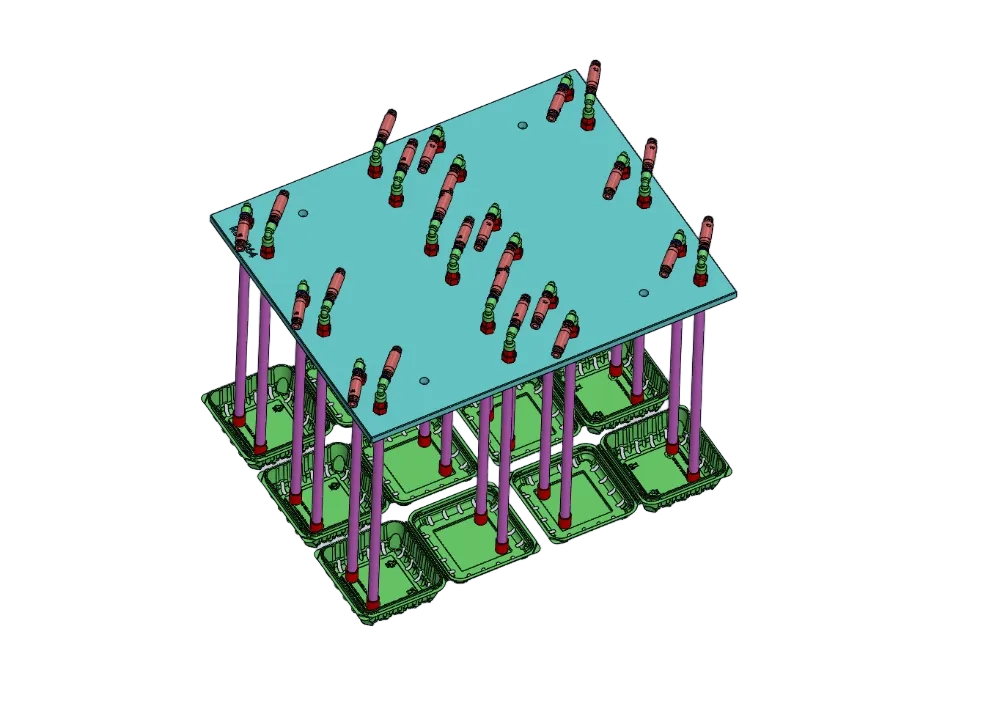

لا يكمن الفرق في محطة التشكيل أو نظام التفريغ. فآلات التغذية اليدوية للورق وآلات إنتاج الأكواب البلاستيكية تستخدم العملية نفسها: تسخين الصفيحة، وضغطها على قالب بارد لتأخذ شكلها، ثم قصها. ويكمن الفرق الأساسي في عدد مرات تعامل العامل مع الصفيحة أو المنتج خلال الدورة. ففي الآلة شبه الآلية، يحمّل العامل الورق ويخرج الصفيحة المشكلة، ثم يستخدم آلة قص منفصلة. أما في خط الإنتاج المؤتمت بالكامل، فيُغذّى الورق من لفافة، وتقص الآلة الأكواب داخل القوالب، ثم تعدّ آلة التكديس الأكواب الجاهزة وتجمعها.
تشمل كلمة «آلي» ثلاثة أنواع مختلفة من المهام
تكاد لا توجد آلة تنفذ جميع المهام بمفردها، لذا ينبغي أن تحدد مواصفات الأتمتة لصانع الأكواب البلاستيكية أيًّا من المهام الثلاث تنجزها الآلة. المهمة الأولى هي تغذية الصفائح: يمكن تغذية الورق عبر بكرات مؤازرة، أو يمكن للعامل إدخال الصفائح إلى الآلة في كل دورة. والمهمة الثانية هي إخراج الأكواب وتشذيبها: إذ يمكن لآلات التثقيب قص الأكواب داخل القوالب، أو يمكن نقل الصفائح الساخنة إلى مكابس منفصلة للقص. أما المهمة الثالثة فهي التخلص من المخلفات: إذ يمكن للآلة إرسال ما تبقى من الورق إلى آلة تحبيب، أو يمكن للعامل إزالته يدويًا.
غالبًا ما تُسمى الآلات التي تغذيها الورق آليًا، لكنها تتطلب من العاملين تشذيب الأكواب وإزالة بقايا القص، بوحدات تغذية ورق شبه آلية. ولا يكون مصطلح «آلي» واضحًا ما لم يحدد المورد الأعمال التي تنفذها الآلة بنفسها. والنقطة الأساسية هي عدد الصفائح أو المنتجات التي يتعين على العامل التعامل معها في كل دورة. فكلما دخل العامل إلى منطقة الأدوات، نشأ خطر على السلامة. ويساعد تقييم المخاطر وفق ISO 12100 على تحديد هذه المخاطر. تجمع آلات الأكواب من LITAI Machinery بين التغذية والتسخين والتشكيل والقص، ويمكن إضافة وحدات للتكديس والعد وجمع مخلفات الورق.
| العمل أثناء الدورة | مسار شبه آلي | المسار الآلي | ما الفرق؟ |
|---|---|---|---|
| تغذية الصفائح | صفائح مقصوصة يدويًا | تغذية مستمرة من اللفافة | مشغّل واحد لكل آلة |
| الإخراج والتشطيب | أخرج الصفائح الساخنة وشذّبها على نحو منفصل. | قالب تثقيب مدمج ضمن دورة التشغيل | آثار المناولة، وتجهيز ثانٍ؛ |
| مكدّس | يدوي | آلة تكديس بالسير أو آلات تكديس ميكانيكية | شخصان أو ثلاثة |
| المخلفات | يُسحب يدويًا | الجسيمات والمواد المرتجعة | المواد والعمالة |
ما المهام الأخرى التي تتطلب الآلات شبه الآلية من المشغلين؟
يمرّ العاملون بعدة خطوات عند استخدام وحدة التغذية اليدوية: وضع الصفائح، وتثبيتها بالمشابك، وانتظار تسخينها، ومراقبة عملية التشكيل، وفتح الآلة، وإخراج الصفائح الساخنة باستخدام القفازات، ثم نقلها إلى مكبس التشذيب وجمع الأكواب. تنتظر الآلة العامل عند كل خطوة، وتعتمد النتيجة على طريقة عمله. فإذا وُضعت الصفيحة على بُعد بضعة مليمترات من المركز، فقد تتمدد المادة بشكل غير متساوٍ. وإذا تأخر العامل في إخراج الصفيحة المشكلة، فقد تبرد وتتقلص داخل القالب. لا تقتصر المشكلة على تكاليف العمالة؛ فجودة المنتج وثباتها مهمان أيضًا. كما يقرّب التفريغ اليدوي يدي العامل من منطقة ساخنة في كل دورة. وتحتاج وحدات التغذية اليدوية إلى تدابير أمان إضافية، لأن منطقة التحميل فتحة في حاجز الآلة. وقد يتطلب مفتاح التعشيق الآمن لهذه الفتحة مستوى أداء أعلى من أجهزة السلامة الأخرى في الآلة.
المصدر الحقيقي لاختلاف السرعات
الفرق بين خطوط إنتاج آلة الصنفرة شبه الآلية وآلة صنفرة البلاستيك واضح، لكن الإنتاج ليس العامل الوحيد المؤثر في التكاليف. يمكن لوحدة تغذية يدوية تستخدم صفيحة قياسها 600 × 400 mm وبها 12 تجويفًا أن تعمل بمعدل 0.8 دورة في الدقيقة بعد التحميل والتسخين والتشكيل والتفريغ والتقطيع. ويمكنها إنتاج ما بين 600 و1,200 كوب في الساعة، وتتطلب عاملين إلى ثلاثة. أ آلة آلية لصنع الأكواب البلاستيكية يمكن لخط مزود بقالب قياسه 730 × 320 mm وبه 36 تجويفًا أن يعمل بمعدل 20 دورة في الدقيقة. ويمكن للعامل إنتاج نحو 43,000 كوب في الساعة.
يبلغ الفرق في الإنتاج نحو 35 ضعفًا. ويرجع ذلك أساسًا إلى زيادة عدد التجاويف من 12 إلى 36، وإلى التغذية المستمرة من اللفافة التي لا تتوقف بسبب تغيير الصفيحة. ويعود الباقي إلى طريقة عمل الآلة. إذ يتعين على وحدات التغذية اليدوية انتظار التسخين والتفريغ اليدوي، بينما تسخّن خطوط إنتاج الأكواب البلاستيكية الآلية الورق وتشكلّه وتقصّه ضمن عملية واحدة.
تقلل الأتمتة أوقات الانتظار، لكنها لا تغير احتياجات المواد الأساسية للتسخين. فما زالت صفيحة PP بسماكة 0.6 مم، عند تسخينها من 25°C إلى 155°C، تحتاج إلى نحو 35 kJ / w، مع سعة حرارية نوعية تقارب 1.9 kJ/kg·K. ولهذا يميل معدل الإنتاج الفعلي إلى الاقتراب من 20 دورة في الدقيقة، بدلًا من 30 إلى 48 دورة في الدقيقة المذكورة في بعض الكتيبات. يتناول المعياران ISO 306 وISO 527-3 اختبار المواد، لكنهما لا يحددان مباشرة معدل إنتاج الآلة.


كيف تبدو حسابات العمالة عند تساوي الإنتاج
لإجراء مقارنة عادلة، ينبغي مقارنة آلات تنتج العدد نفسه من الأكواب، لا آلة واحدة بخط إنتاج كامل. يستطيع خط ينتج نحو 43,000 كوب في الساعة أن يعادل إنتاج نحو 36 وحدة تغذية يدوية، تنتج كل منها 1,200 كوب في الساعة. وتتطلب كل وحدة يدوية عاملين أو ثلاثة، أي نحو 90 عاملًا إجمالًا، مقارنة بعامل واحد فقط على الخط الآلي.
عند احتساب التكلفة لكل ألف كوب، تتمثل الفائدة الرئيسية لخط آلي لصناعة الأكواب البلاستيكية في خفض تكلفة العمالة. يوفّر ISO 22400-2 منهجًا لقياس أداء الإنتاج. ومن المقاييس المفيدة عدد ساعات العمل اللازمة لإنتاج عدد معين من الأكواب. تستغرق المعالجة اليدوية نحو 2.1 ساعة لكل 1,000 كوب، بينما تتطلب خطوط الإنتاج الآلية نحو 0.023 ساعة عمل. ومع تكلفة عمالة تقارب 3 دولارات في الساعة، تبلغ تكلفة التشغيل اليدوي نحو 6.20 دولارات لكل ألف كوب، مقابل نحو 0.07 دولار للخط الآلي. ويبلغ الفرق نحو 0.006 دولار لكل كوب، قبل احتساب تكاليف الهدر والطاقة.
قد تستهلك خطوط الإنتاج الآلية طاقة أقل أيضًا لأنها تعمل بسرعة ثابتة بدلًا من التوقف بين الصفائح. ويوفر ISO 50001 إرشادات لإدارة الطاقة. فإذا زادت تكلفة خط آلي بمقدار 100,000 دولار على تكلفة آلة يدوية، فقد تعوّض وفورات العمالة وحدها فرق التكلفة بعد إنتاج 16 مليون كوب. وتعتمد العوائد الفعلية على الإنتاج والأجور واستهلاك الطاقة ومعدلات الخردة.
تكلفة استبدال الآلات ومساحة الأرضية ومجموعة الآلات
لا يمكن زيادة الإنتاج في العمليات اليدوية بمجرد استخدام آلة أكبر؛ بل يتطلب الأمر مزيدًا من الآلات، ما يخلق مشكلات جديدة. فقد شغلت 36 آلة مع أدوات التشذيب مساحة كبيرة. كما تحتاج كل آلة إلى حواجز أمان وصيانة وإمداد بالهواء المضغوط خاص بها. وتشغل الخطوط الآلية مساحة أقل. ويبلغ طول إطار التشكيل وحده نحو 8 أمتار، ويمكن لخط واحد أن يحل محل عدد كبير من الآلات المنفصلة.
سرعة التحويل بين المنتجات مهمة أيضًا. فإذا استغرق تغيير مقاس الكوب في خط إنتاج آلي نصف يوم، فقد يقتصر إنتاجه على منتج واحد. في هذه الحالة، يكون تقليل زمن التغيير أكثر فائدة من زيادة السرعة القصوى. وتقول LITAI Machinery إن آلتها المؤازرة بالكامل تستطيع تبديل الأدوات خلال 20 دقيقة واستعادة إعدادات الإنتاج المحفوظة. ويتيح ذلك للخط إنتاج أكواب بأشكال ومقاسات متعددة مع تقليل وقت الإعداد.
إذا كان شراء الآلة شبه الآلية أسهل
عند مستوى معين من الإنتاج، تكون الآلات اليدوية الخيار المناسب. فقد تكفي آلة تعمل وردية واحدة لإنتاج مئات الآلاف من الأكواب شهريًا. وإذا كان الطلب منخفضًا، فلن يكون إنتاج الآلة مشكلة كبيرة، وقد تصبح الخطوط الآلية تكلفة مهدرة إذا بقيت معطلة.
قد تكون آلات التشكيل شبه الآلية خيارًا مناسبًا أيضًا لبعض المواد. فقد يكون التعامل أسهل مع الصفائح البلاستيكية السميكة، مثل صفائح بسماكة 2 إلى 3 مم، ومع الصفائح المجففة مسبقًا، مثل PET التي تحتاج إلى التشكيل، عند تحميل العامل لكل صفيحة يدويًا. وقد تزيد بكرة التغذية شد الصفيحة. ويوضح ISO 11357-3 كيفية قياس سلوك الانصهار والتبلور في المواد البلاستيكية، مما يساعد على اختيار المواد وضبط العملية.
قِصر دورة الإنتاج سبب آخر لاختيار آلات التشكيل شبه الآلية. فغالبًا ما تكون الأدوات ذات التجاويف الأقل كلفة بكثير من أدوات الخطوط الآلية متعددة التجاويف. وهذا يجعلها خيارًا أفضل للمنتجات الجديدة التي لم يثبت طلب السوق عليها بعد. ويمكن صنع العينات على آلات شبه آلية واختبارها في ظروف ISO 291 قبل مقارنتها بمكونات الإنتاج.
ما المصطلح الذي يمكن أن يحل محل كلمة «آلي»؟
اطلب وصفًا للتدخلات الفعلية، لا أوصافًا إنشائية. فالمواصفات الجديرة بالتوثيق تحدد المهام اليدوية المتبقية في الدورة العادية، وعدد العاملين المطلوب، ومدة التشغيل بالثواني لكل دورة، وطريقة تغذية الورق وقطر اللفة، وما إذا كان التشذيب يتم داخل القالب، وكيفية إخراج المخلفات من الآلة، والوقت الذي يمكن توفيره بصراحة لكل كوب. واطلب قالبًا مطابقًا لمجموعة الرسومات المنقحة ونظامًا لإدارة جودته. تفيد شركة LITAI Machinery بأنها تعتمد نظام جودة ISO 9001، وتعرض التشكيل والقص بالقالب والتكديس والعد وجمع مخلفات الورق آليًا؛ وهذه ادعاءات ينبغي تحديدها كتابيًا بدل قبولها كمسميات عامة. ثم اسأل عمّا يحدث للمنتج بين الآلة وطاولة التعبئة، إذ تبدأ عند هذه النقطة متطلبات التصميم الصحي لآلات الأغذية.
الأسئلة الشائعة
هل تعني الأتمتة الكاملة عدم وجود عمال على خط الإنتاج؟
لا. فهذا يعني أن العاملين لا يحتاجون إلى التعامل مع المنتج خلال دورة التشكيل والتشطيب. لكنهم قد يحتاجون إلى تغيير لفائف الصفائح، وتنظيف القطع العالقة، وفحص العينات ومراقبة الآلات. ومن الأفضل قياس الأتمتة بحساب عدد مرات تعامل العامل مع كل 1,000 كوب، بدلًا من عدّ الأشخاص الموجودين بالقرب من الآلة.
هل يمكن تطوير الآلات شبه الآلية لاحقًا؟
جزئيًا. يمكن غالبًا إضافة معدات التكديس وأنظمة نهاية الخط إلى مؤخرة الآلة. أما التشطيب بالقالب، فمن الصعب إضافته لأنه يعتمد على محطة التشكيل والقالب، وليس مجرد ملحق إضافي.
أي الأكواب المصنوعة آليًا أكثر ثباتًا؟
تكون نتائج خطوط الإنتاج المؤتمتة بالكامل متسقة عادةً، وليس ذلك لمجرد استخدامها محركات مؤازرة. إذ يمكن لقالب التثقيب الحفاظ على أبعاد حافة الكوب ضمن نحو + / -0.2 mm، لأن الأداة نفسها تشكل الكوب وتقصّه. ولا يحتاج العاملون إلى نقل المنتج من منصة التشكيل إلى آلة تشذيب منفصلة. كما يقلل ذلك من تفاوت التعامل اليدوي والتوقيت.
ما الذي ينبغي التحقق منه قبل تقديم الطلب؟
لا تقتصر قواعد ملامسة الأغذية على الآلات، بل تشمل المواد الخام والمنتجات النهائية أيضًا. ففي الاتحاد الأوروبي، يتناول كل من لائحة المفوضية (EC) رقم 1935/2004 ولائحة المفوضية (EU) رقم 10/2011 المواد الملامسة للأغذية والمواد البلاستيكية. وفي الولايات المتحدة، يشمل معيار FDA 21 CFR 177.1520 بعض بوليمرات الأوليفين. وإذا تعامل العاملون مع الأكواب بين التشكيل والتعبئة، يقدم معيار EN 1672-2 إرشادات بشأن متطلبات النظافة للآلات. كما يؤثر التوجيه (EU) 2019/904 في اختيار المواد والمواد البلاستيكية أحادية الاستخدام في الاتحاد الأوروبي.
يُختار نوع الآلة بحسب حجم الإنتاج ونوع المنتج ومدة التشغيل، لا بحسب اسمها فقط. تحقّق من عدد مرات تعامل العامل مع المنتج، وزمن العمل اللازم لكل 1,000 كوب، والمدة المطلوبة لتغيير مقاس الكوب. وتكون خطوط الإنتاج المؤتمتة بالكامل مجدية عندما يكفي حجم الإنتاج ومدة التشغيل لتغطية التكاليف الإضافية.
مصدر المعلومات
ISO 12100: 2010 — السلامة الميكانيكية: تقييم المخاطر والحد منها، بما في ذلك نقاط التدخل أثناء الدورة
ISO 13849-1 — الأجزاء المتعلقة بالسلامة في أنظمة التحكم ومستوى الأداء
IEC 60204-1 — المعدات الكهربائية للآلات الصناعية
اللائحة (EU) رقم 2023/1230 — طرح الآلات في السوق الأوروبية
ISO 22400-2 — مؤشرات الأداء الرئيسية لإدارة عمليات التصنيع
ISO 50001 — أنظمة إدارة الطاقة
ISO 306 — درجة حرارة تليّن فيكات للمواد البلاستيكية الحرارية
ISO 527-3 — خصائص الشد للأغشية والصفائح
ISO 11357-3 — درجة حرارة الانصهار والتبلور والإنثالبي
ISO 291 — الأجواء القياسية لتكييف المواد البلاستيكية واختبارها
ISO 9001: 2015 — إدارة الجودة: المتطلبات
EN 1672-2 — آلات تجهيز الأغذية: متطلبات النظافة
اللائحة (EC) رقم 1935/2004 — إطار المواد الملامسة للأغذية؛ لائحة المفوضية (EU) رقم 10/2011 — المواد البلاستيكية الملامسة للأغذية؛ معيار FDA الأمريكي 21 CFR 177.1520 — بوليمرات الأوليفين
التوجيه 2019 / 904 — الحد من تأثير بعض المواد البلاستيكية أحادية الاستخدام